Altı haftalık kullanımdan sonra kalıcı olarak esneyen örgü kemer. Gerdiricileri ne sıklıkta ayarlarsanız ayarlayın yanlara doğru hareket eden bir kayış. Fırın odasına zarar veren ve plansız bir kapanmaya neden olan kırık bir tel. Bu arıza modları, sürekli tavlama fırınını çalıştıran herkes için tanıdıktır ve çoğu durumda tek bir karara dayanır: bant, çalışma koşullarından ziyade fiyata göre belirlenmiştir.
Tavlama fırını örgü bandı, sürekli tavlama hattındaki en yoğun bakım gerektiren bileşendir, ancak genellikle bir fırın projesi sırasında gözden geçirilen son öğedir. Kayış, bileşenleri ısıtma, ıslatma ve soğutma bölgeleri boyunca taşır, ancak aynı zamanda sürecin tüm termal, mekanik ve atmosferik yükünü de emer. Yanlış kayışın seçilmesi yalnızca değiştirme maliyetini artırmaz; tekrarlanan kesintilere, hurdaya çıkan parçalara ve hiçbir zaman nominal çıktısına ulaşamayan bir fırına neden olur.
Bu makalede, tavlama servisinde bant performansını neyin belirlediği, yapım seçeneklerinin nasıl karşılaştırılacağı ve hangi bakım uygulamalarının bant ömrünü uzattığı açıklanmaktadır. Aynı düşünceler diğerlerinde de geçerlidir sürekli ısıl işlem hatları .
Sürekli Tavlama Fırınında Hasır Kayışın Rolü
Sürekli tavlama fırını basit bir prensiple çalışır: fırın atmosferi yüzeylerini korurken parçalar sıcaklık bölgelerinde sabit bir şekilde hareket eder. Örgü kemer bu hareketi tekrarlanabilir kılan şeydir. Bant hızı değişirse bekleme süresi değişir ve metalurjik sonuç da değişir. Bant yüzeyi sabit değilse parçalar kayabilir, üst üste gelebilir veya konumlarının dışına düşerek reddedilmelere ve sıkışmalara neden olabilir.
Kayışın aynı zamanda sıcaklık değişimlerine de dayanıklı olması gerekir. Tipik bir tavlama hattında bant, ısıtılmış bir bölgeden girer ve bir soğutma bölümüne çıkar. Birçok tasarımda bant fırından çıkar ve odanın dışına geri döner, böylece her döngüde aynı bölüm ısıtılır ve soğutulur. Tekrarlanan bu termal döngü, tel malzemesi, örgü yapısı ve kenar bağlantıları üzerinde etkili olan genleşme ve büzülme gerilimleri yaratır.
Bu nedenle bant sadece bir taşıma bileşeni olarak değil, bir termal bileşen olarak ele alınmalıdır. Alaşımı, ortalama fırın sıcaklığı yerine maksimum bant sıcaklığına göre seçilmeli ve örgüsü, fırın atmosferi odanın içerisinden aktığında bozulmaya karşı dayanıklı olmalıdır. Pratik sonuç, bant spesifikasyonunun ısıtma sistemi ve atmosfer kontrolü ile aynı tartışmaya dahil olması, onlardan sonra gelmemesidir.
Tav Fırını Hasır Bant Malzemeleri Nasıl Değerlendirilir?
Alaşım ilk karardır çünkü sıcaklık tavanını ve oksidasyon davranışını belirler. Isıya dayanıklı paslanmaz çelikler standart başlangıç noktasıdır. Yaklaşık 1050°C'ye kadar bant sıcaklıklarında tavlama hizmeti için 310S gibi krom-nikel kaliteleri, sağlamlık ve oksidasyon direnci arasında iyi bir denge sunar. Bandın daha yüksek sıcaklıklara veya daha sert atmosfer koşullarına maruz kaldığı durumlarda nikel bazlı alaşımlar tavanı uzatır ancak maliyeti artırır.
Karşılaştırma sadece maksimum sıcaklıkla ilgili değildir. Sürünme gücü de aynı derecede önemlidir. Ağır yük altında 950°C'de çalışan bir kayış, alaşımın yeterli sürünme direncine sahip olmaması durumunda yavaş yavaş uzar. Bu uzama hatve uzunluğunu değiştirir ve belirli bir noktada bant artık tahrik dişlilerine doğru şekilde oturmaz veya dönüş yolu üzerinde düz bir şekilde ilerlemez.
Atmosfer uyumluluğu ikinci önemli faktördür. Paslanmaz çelik parçaların tavlanması genellikle hidrojen veya ayrışmış amonyak gibi indirgeyici bir atmosferde gerçekleştirilir. Bu atmosferler parçalarda kireçlenmeyi önler ancak aynı zamanda kayış alaşımını da etkiler. Yüksek sıcaklıktaki oksitleyici koşullar kayış telinin kendisinde kireçlenmeye neden olur, bu da kesiti giderek azaltır ve kırılmaya yol açar. Bu nedenle bant malzemesinin yalnızca sıcaklık değil, fırın atmosferi de dikkate alınarak seçilmesi gerekir.
Çoğu çizgi için başlangıç noktası, parça boyutuna ve yüke uygun bir dokuma yoğunluğuyla birleştirilmiş, sıcak noktalara izin veren maksimum bant sıcaklığı için seçilen ısıya dayanıklı bir kalitedir. Yapılandırılmış bir yaklaşım isteyen alıcılar da aynısını uygulayabilir ısıl işlem örgü kemer seçim kriterleri diğer sürekli fırın bantları için kullanılır.
Bant Yapısı: Dokuma, Kenar ve Pitch
Dokuma, bandın yük dağılımını, hava akışını ve takibi nasıl gerçekleştireceğini belirler. Tavlama fırınları için en yaygın yapılar, her ikisi de iyi düzlük ve stabilite sağlayan dengeli dokuma ve bileşik dokumadır. Aralarındaki seçim esas olarak parça ağırlığına ve gerekli yüzey açıklığına bağlıdır. Daha ağır parçalar, destek rayları arasında sarkmayı önlemek için daha yoğun veya çok katmanlı bir yapı gerektirir.
Kenar, bandın en savunmasız bölgesidir. Telin kesik uçlarının sağlam bir kenar halinde kaynaklandığı kaynaklı kenarlar, çoğu tavlama uygulaması için iyi bir yapısal bütünlük sağlar. Kayışın esnekliği önemli olduğunda ters mafsal kenarları da kullanılır. Her iki durumda da kenar, fırın astarı ve tahrik sistemi ile ilk teması sağladığı için takviyeden yararlanan bir aşınma alanıdır.
Ardışık spiral tel sıraları arasındaki mesafe olan eğim, hem gücü hem de hava akışını etkiler. Daha sıkı bir hatve, daha yoğun bir yüzey sağlar ve küçük parçalar için daha iyi destek sağlar, ancak bant boyunca atmosfer dolaşımını azaltır ve termal kütleyi artırır. Cam ürün tavlamasında pürüzsüz, yoğun bir yüzey önemlidir; atmosfer sirkülasyonunun gerekli olduğu metal parçalar için daha açık bir örgü genellikle daha iyi bir seçimdir.
İzleme davranışı da bu inşaat seçimlerinden etkilenir. Düzgün ilerlemeyen bir bant fırının refrakter duvarına sürtünecek ve sonunda sıkışacaktır. Doğruluk kurulum sırasında kontrol edilmeli ve çalışmanın ilk haftalarında izlenmelidir.
Bir Bakışta Anahtar Seçim Kriterleri
Aşağıdaki tablo tavlama fırını örgü bandının ana kriterlerini özetlemektedir.
Tavlama fırını örgü bantları için tipik seçim kriterleri. | Kriter | Neler Kontrol Edilmeli? | Tipik Tav Fırını Değerleri |
| Maksimum bant sıcaklığı | Yalnızca fırın ayar noktası değil, bandın gördüğü en yüksek sıcaklık | Alaşıma bağlı olarak 900–1150°C |
| Alaşım tipi | Çalışma sıcaklığında sürünme mukavemeti ve oksidasyon davranışı | 310S, 314 veya nikel bazlı alaşım |
| Atmosfer | Fırın odasındaki indirgeyici veya oksitleyici koşullar | Hidrojen, nitrojen veya hava |
| Kısmi yük ve boyut | Metrekare başına kayış demeti yükü ve nokta temas basıncı | Bileşen türüne bağlıdır |
| Dokuma yoğunluğu | Hava akışı ve parça desteği için yüzey açıklığı | Dengeli örgü veya bileşik örgü |
| Kenar tipi | Takip ve aşınma direnci için kenar takviyesi | Kaynaklı veya ters mafsal kenarı |
| Bant genişliği ve eğimi | Fırın genişliği ve tahrik dişlisi kurulumuyla eşleşme | Fırın hattı başına özelleştirilmiş |
Yaygın Arıza Modları ve Nedenleri
Kayışların neden arızalandığını bilmek, alıcıların en pahalı hatalardan kaçınmasına yardımcı olur. En yaygın arıza modları şunlardır:
- Yüksek sıcaklıkta sürünme uzaması, kayışın sarma aralığının dışına çıkmasına ve tahrikle doğru bağlantısını kaybetmesine neden olur.
- Tekrarlanan ısıtma ve soğutma döngülerinden kaynaklanan tel geçişlerinde veya kenarlarda termal yorulma çatlaması.
- Destek raylarına temastan ve parçalardan düşen pullardan kaynaklanan aşınma.
- Zamanla tel çapını azaltan ve stres yoğunlaşma noktaları oluşturan oksidasyon ölçeklendirmesi.
- Bandın fırın kaplamasına sürtünmesine yol açan takip sorunları.
Tavlama fırını işletiminde yinelenen bir durum, kayışın arızanın tek nedeni olmamasıdır; sıcaklık, yük, atmosfer ve hızın birleşimi kayış ömrünü belirler. Bir hatta üç yıl dayanan bir bant, daha yüksek sıcaklıkta veya farklı yük düzeniyle çalışan başka bir hatta altı ayda arızalanabilir. Bu nedenle mevcut çalışma koşullarını gözden geçirmeden aynı bandı yeniden sipariş etmek güvenli değildir.
Kayış Ömrünü Uzatan Bakım Uygulamaları
Alaşım ve yapı seçildikten sonra bant ömrü üzerindeki en büyük pratik etki, fırının nasıl çalıştırıldığı ve bakımının nasıl yapıldığıdır. Dört uygulama en fazla etkiye sahiptir.
İlk olarak, ilk gerdirme işlemi üreticinin tavsiyesine göre yapılmalıdır. Aşırı gerilmiş bir kayış, tahrik ve destek rayları üzerindeki sürtünmeyi artırırken, az gerilmiş bir kayış, kaymaya ve zayıf izlemeye neden olur.
İkincisi, bandın orta sıcaklıkta ve yükte bir alıştırma süresine tabi tutulması gerekir. Bu, örgü yapısının yerleşmesine ve başlangıçtaki uzamayı daha eşit şekilde dağıtmasına olanak tanır.
Üçüncüsü, ürün tipinde, atmosferde veya sıcaklıktaki herhangi bir değişiklik banda ulaşmadan önce değerlendirilmelidir. Daha yüksek bir kontrol cihazı ayar noktası, bandın yeni durumu otomatik olarak karşılayabileceği anlamına gelmez.
Dördüncüsü, bant kenarlarının ve tel geçişlerinin düzenli olarak incelenmesi, küçük hasarların tam genişlikte bir kırılmaya dönüşmeden yakalanmasına olanak tanır.
Yedek parça planlaması da önemlidir. Özel genişlikte tavlama fırını örgü bandı, kullanıma hazır bir ürün olmaktan ziyade sipariş üzerine üretilen bir üründür, bu nedenle ani bir arıza, yedek parça üretilirken haftalarca fırının aksamasına neden olabilir.
Sektörlerdeki Uygulama Örnekleri
Tavlama fırını örgü bantları çok çeşitli sürekli üretim hatlarına hizmet eder. En yaygın uygulamalardan biri, bandın lehr boyunca hareket eden kaplar için sabit bir düz yüzey sağlaması ve hem termal strese hem de mekanik aşınmaya direnmesi gereken cam şişe tavlamadır. bir cam şişe tavlama fırını örgü kemer Pürüzsüz bir taşıma yüzeyi ve hat hızında öngörülebilir takip sağlamak üzere tasarlanmıştır.
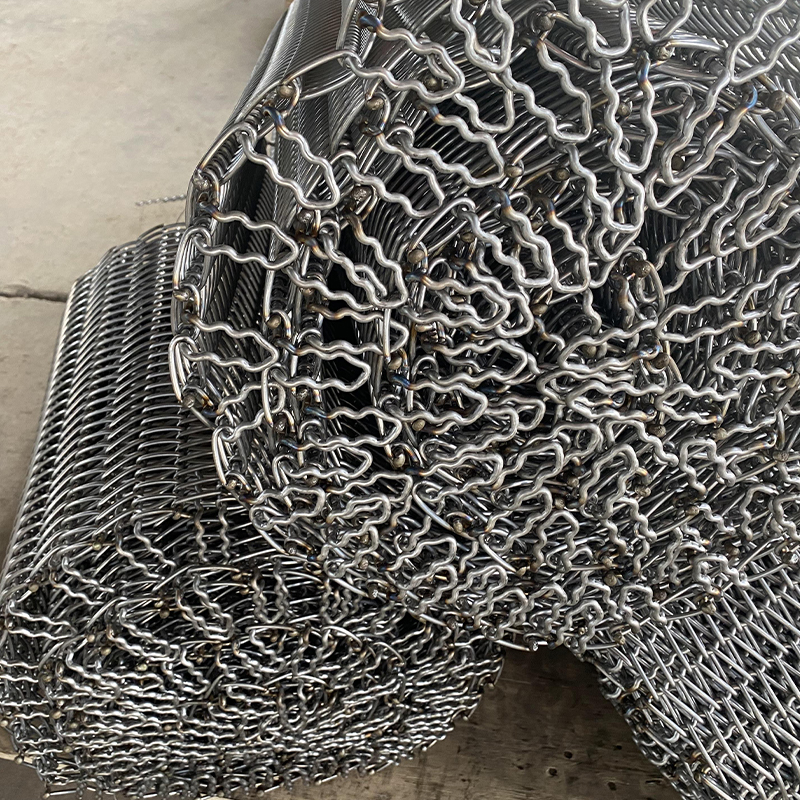 Toptan Cam şişe tavlama fırını örgü kemer Tedarikçiler, Fabrika - Yangzhou Yangzhou Yafei Machinery Manufacturing Co., Ltd Çin toptan Cam şişe tavlama fırını örgü kemer tedarikçileri ve fabrikasıdır, detay... Ürünü Görüntüle →
Bağlantı elemanları, yaylar ve hassas bileşenler gibi metal ürünlerde bant genellikle daha yüksek sıcaklıklarda ve daha ağır nokta yükleriyle çalışır. bir metal ürün tavlama fırını örgü kemer Konsantre yükler altında düzlüğünü korumalı ve sürekli bir hattın termal çevrimini tolere etmelidir.
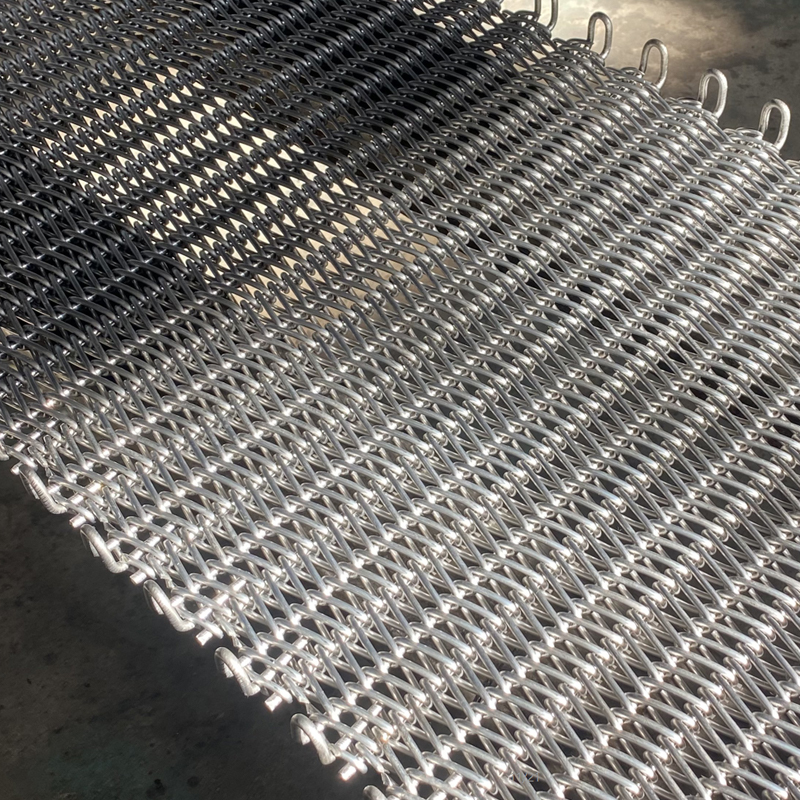 Toptan Metal ürün tavlama fırını örgü kemer Tedarikçiler, Fabrika - Yangzho Yangzhou Yafei Machinery Manufacturing Co., Ltd Çin toptan Metal ürün tavlama fırını örgü kemer tedarikçileri ve fabrikasıdır, ayrıntılı bilgi... Ürünü Görüntüle →
Paslanmaz çelik parçalar için tavlama sıklıkla koruyucu atmosferde gerçekleştirilir ve bant hem yüksek sıcaklığı hem de atmosfer ortamını görür. paslanmaz çelik ürünler tavlama fırını örgü kemer Yapısal bütünlüğünü indirgeyici bir atmosferde tutmalı ve mümkün olduğu kadar uzun süre kireçlenmeye karşı koymalıdır. Her üç durumda da ortak nokta, kayışın süreç açısından kritik bir bileşen olması ve ömrünün, çalışma ortamına ne kadar iyi uyduğuna bağlı olmasıdır.
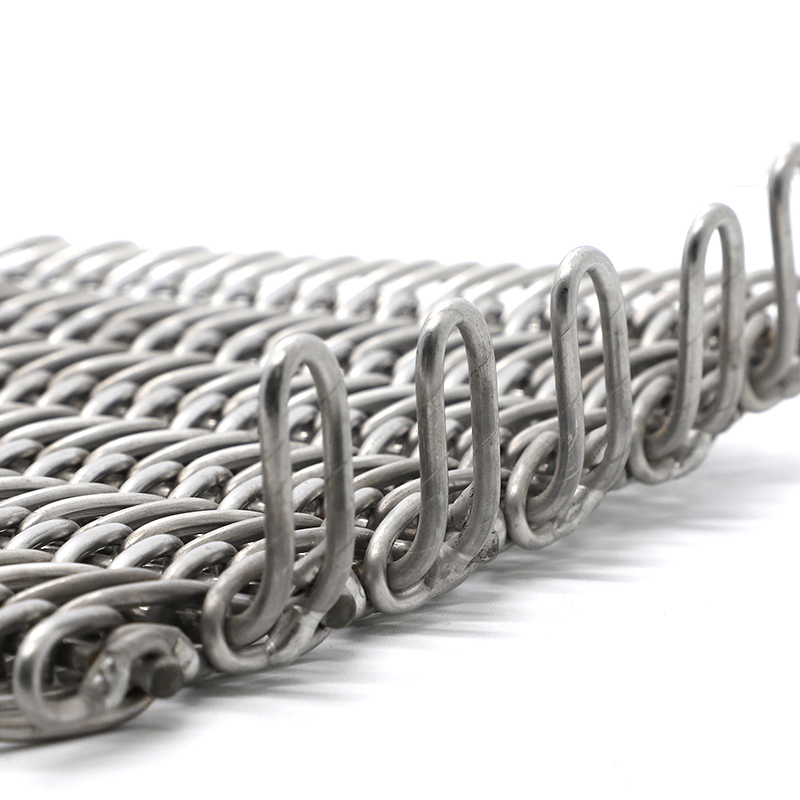 Toptan Paslanmaz çelik ürünler tavlama fırını örgü kemer Tedarikçiler, Faktör Yangzhou Yafei Machinery Manufacturing Co., Ltd, Çin'in toptan Paslanmaz çelik ürünleri tavlama fırını örgü kemer tedarikçileri ve fac... Ürünü Görüntüle →
Alıcılar için Son Öneriler
Tavlama fırını örgülü bantı tedarik ederken, önce çalışma kapsamını tanımlayın, ardından yapı ayrıntılarını karşılaştırın ve ardından üreticinin deneyimini değerlendirin. Spesifikasyon sayfasındaki kritik sayılar maksimum bant sıcaklığı, atmosfer bileşimi, kısmi yük ve hatveli bant genişliğidir.
Ayrıca, önceki parça numarasını yeniden sıralamak yerine üreticiden kayış tasarımını gözden geçirmesini istemek de faydalı olacaktır. Tavlama fırını örgülü bantlarını düzenli olarak üreten bir tedarikçi, genellikle dokuma yoğunluğunda veya kenar bitişinde, maliyeti artırmadan ömrü artıran küçük bir değişiklik önerebilir.
Tav fırınları uzun çevrimli varlıklardır ve bant, fırının nominal kapasitede çalışıp çalışmadığını belirleyen birkaç değiştirilebilir bileşenden biridir. Banda, ısıtma sistemiyle aynı mühendislik dikkatini vermek, arıza süresini azaltmanın ve tavlama kalitesini tutarlı tutmanın en kesin yoludur.


