Sertleştirme fırını örgü bandının beklenen iki yıl yerine altı ay sonra arızalanması nadiren rastlantısal bir olaydır. Hat durmaları, aktarma kutularına yığılan sıcak parçalar ve söndürme tankından alınan yeniden işleme işlemlerinin tümü aynı temel nedene işaret ediyor: Kayış, taşıması gereken parçalar, yükler ve termal döngü için değil, fırın zarfı için seçilmişti. Bu eşleşmeyi başlangıçta yapın ve bant öngörülebilir bakımla yıllarca çalışabilir. Yanlış anladığınızda, hiçbir dikkatli çalışma onu kurtaramaz.
Sertleşen bir fırın örgü bandının her vardiyada hayatta kalması gerekir
Sürekli bir sertleştirme fırını, parçaları sabit bir sırayla hareket ettirir: yükleme bölgesi, östenitleme ısı bölgesi, söndürme, yıkama ve temperleme. Rulman yatakları, bağlantı elemanları, yaylar ve standart parçalar, çelik kalitesine ve kesit kalınlığına bağlı olarak genellikle 800 ila 950 santigrat derece arasındaki ısı bölgesi sıcaklıklarına maruz kalır. Kayış tüm döngüyü dolaşan tek bileşendir. Isıtılır, yağa, suya veya polimer söndürmeye daldırılır, hızla soğutulur ve ardından tekrar ısıtılır.
Bu tekrarlanan termal şok, sertleştirme bantlarını tavlama veya kurutmada kullanılan bantlardan ayıran şeydir. Hızlı soğutma, tel yüzeyini çekirdekten daha hızlı büzerek, malzemeyi kademeli olarak sertleştiren döngüsel stres oluşturur. Aynı zamanda bant, söndürme maddesi ağ üzerinden serbestçe akarken söndürme bölgesi boyunca sabit kalması gereken küçük parçalardan oluşan yoğun bir yük taşır. Bant hızı da önemlidir çünkü ısı bölgesindeki ıslatma süresini ve söndürmedeki daldırma süresini kontrol eder. Hafif tavlama hattı için tasarlanan bir kayış, bu sıcaklık salınımı, mekanik yük ve söndürmeye maruz kalma kombinasyonuna nadiren dayanabilir.
Tel malzemesi, örgü ve kenar yapısı performans tavanını belirliyor
Sertleştirme bandının ne kadar dayanacağını üç yapısal karar belirler: alaşım, örgü deseni ve kenar tasarımı. Daha yüksek krom ve nikel içeriğine sahip, ısıya dayanıklı paslanmaz çelikler, ısı bölgesi sıcaklıklarında oksidasyona karşı direnç gösterir ve hızlı soğutma sonrasında daha iyi toparlanır. Tel çapı hem mukavemeti hem de termal kütleyi kontrol eder. Daha kalın tel daha ağır yükler taşır ve bozulmaya karşı direnç gösterir, ancak aynı zamanda daha fazla ısıyı emer ve doğrudan üzerindeki parçaların ısınmasına ve sönmesine engel olabilir. Doğru kablo boyutu, bant mukavemetini proses verimliliğine göre dengeler.
Örgü deseni yük desteğini ve söndürme akışını etkiler. Yoğun, pürüzsüz bir yüzey, küçük parçaların düşmesini veya açıklıkların arasına sıkışmasını önlerken, daha açık bir yapı, yağ ve suyun hızla dışarı çıkmasını sağlar. Bileşik dokumalar ve güçlendirilmiş spiral yapılar, eşit olmayan yükleri taşıyan geniş bantlar için stabilite sağlar. Kenar yapısı özel ilgiyi hak eder çünkü kenarlar yorulma çatlaklarının ilk ortaya çıktığı yerdir. Güçlendirilmiş veya kaynaklı bir kenar, basit bir kenar kenarını kademeli olarak parçalayan gerilime ve izleme kuvvetlerine direnç gösterir.
Tedarikçiler bu seçenekleri farklı şekilde listeliyor; bu nedenle pratik soru, hangi bandın en kalın tele sahip olduğu değil, hangi alaşım, dokuma ve kenar kombinasyonunun belirli bir sertleştirme hattının çalışma koşullarına uygun olduğudur.
Fiyatları karşılaştırmadan önce bant tasarımını iş yüküne göre eşleştirin
Kemer fiyatlarının karşılaştırılması kolaydır; işletme maliyetleri değildir. Belirli bir fırın genişliği için en ucuz bant, bandın iki kat daha sık değiştirilmesi veya söndürme tankında parçaların kaybedilmesi anlamına geldiğinde en pahalı bant olabilir. Önce proses parametreleri üzerinde çalışın, ardından bant yapısını bunlarla eşleştirin.
- Maksimum parça ağırlığını ve yük yoğunluğunu metrekare başına kilogram cinsinden doğrulayın.
- Fırın atmosferinin koruyucu mu yoksa oksitleyici mi olduğu da dahil olmak üzere ısı bölgesi sıcaklığını, ıslatma süresini ve söndürme ortamını tanımlayın.
- Parçaların düşmemesi veya açıklıklara sıkışmaması için ağ açıklığını en küçük parçaya göre kontrol edin.
- Tahrik ve alma düzenlemesini doğrulayın çünkü kenar gerilimi tambur çapına ve izleme hizalamasına göre değişir.
- Kayış üreticisine tam olarak bu koşullar altında ne kadar hizmet ömrü beklediklerini sorun.
Farklı iş parçası aileleri çok farklı kayış tasarımlarına yol açar ve süreç deneyimine sahip bir tedarikçinin değerini işte bu noktada kazanır. Örneğin bağlantı elemanları, cıvata, somun ve pullardan oluşan karışık yükler için genellikle yoğun ve sağlam bir taşıma yüzeyine ihtiyaç duyar; bu nedenle birçok mağaza amaca yönelik olarak inşa edilmiş bir bağlantı elemanı işletmektedir. bağlantı elemanı söndürme fırını örgü kemer . Rulman üreticileri ağır, sıkışık yüklerle ve ciddi termal döngülerle uğraşırlar; Rulman söndürme fırını örgü kemeri Daha güçlü tel ve güçlendirilmiş kenarlar genellikle daha güvenli bir başlangıç noktasıdır. Yay yapıcılar, dar açıklıklar ve pürüzsüz bir yüzey gerektiren küçük, kolayca karışan parçaları işleyerek yaylı söndürme fırını örgü kemeri doğal ilk tercih.
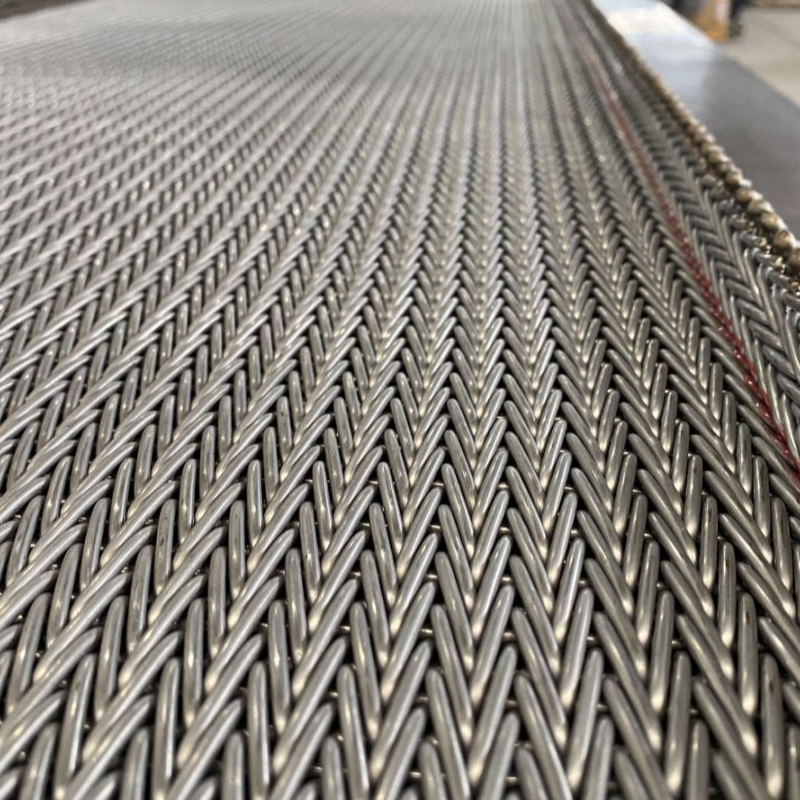 Toptan Bahar söndürme fırını örgü kemer Tedarikçiler, Fabrika - Yangzhou Yafei Yangzhou Yafei Machinery Manufacturing Co., Ltd Çin toptan Bahar söndürme fırını örgü kemer tedarikçileri ve fabrikasıdır, ayrıntılar: ... Ürünü Görüntüle →
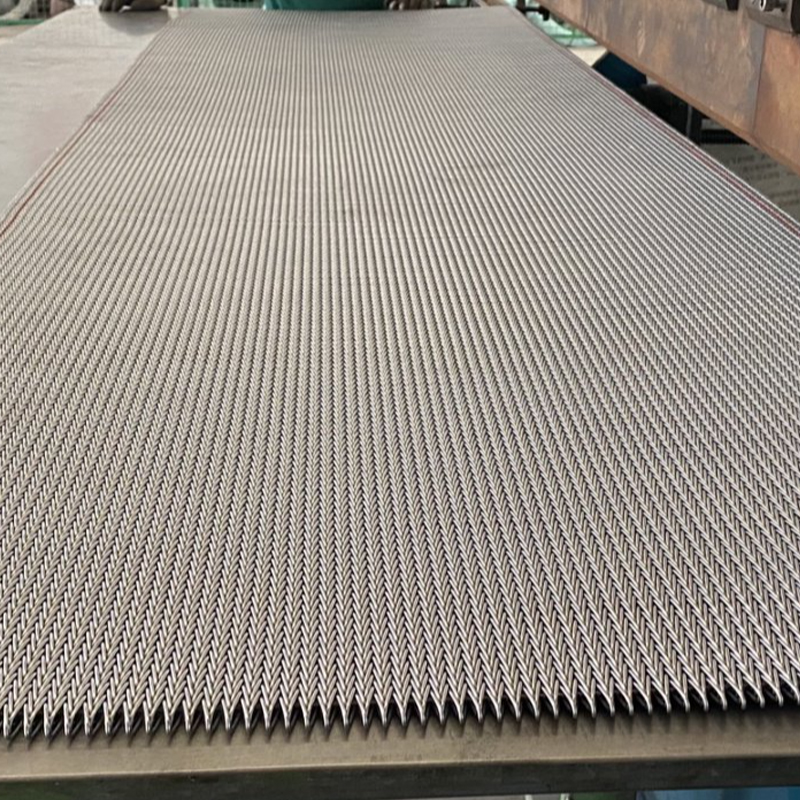 Toptan Rulman söndürme fırını örgü kayışı Tedarikçiler, Fabrika - Yangzhou Yafe Yangzhou Yafei Machinery Manufacturing Co., Ltd Çin toptan Rulman söndürme fırını örgü kemer tedarikçileri ve fabrikasıdır, ayrıntılar:... Ürünü Görüntüle →
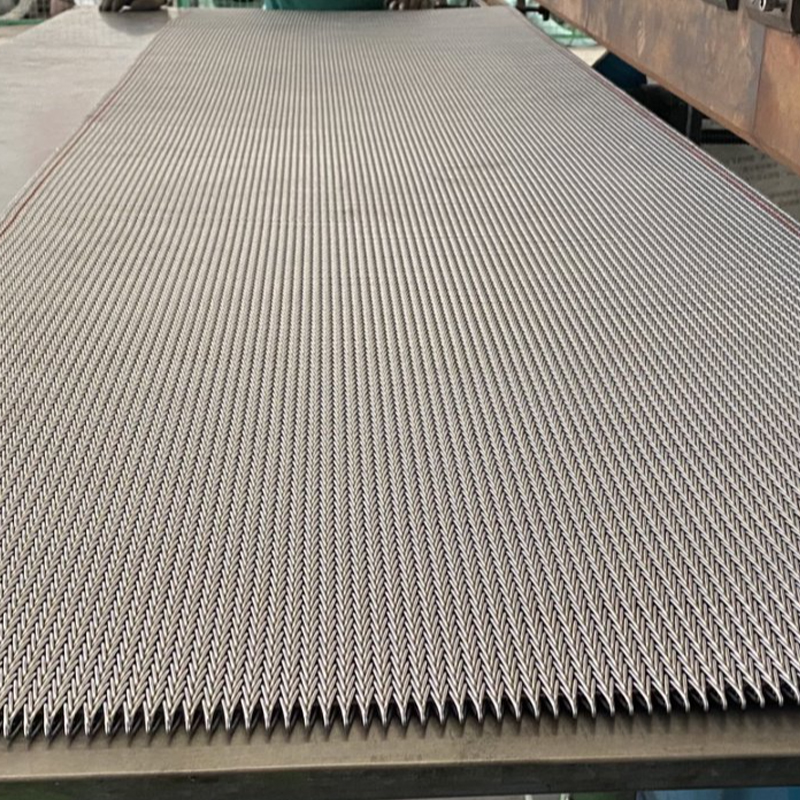 Toptan Bağlantı Elemanı söndürme fırını örgü kemer Tedarikçiler, Fabrika - Yangzhou Yaf Yangzhou Yafei Machinery Manufacturing Co., Ltd Çin toptan Bağlantı Elemanı söndürme fırını örgü kemer tedarikçileri ve fabrikasıdır, ayrıntılar:... Ürünü Görüntüle →
Bant yapısının farklı termal süreçlerle nasıl eşleştiğine dair daha geniş bir bakış için, bkz. ısıl işlem uygulamalarına genel bakış Ana fırın türlerini ve bunların bant gereksinimlerini karşılaştıran.
Yaygın arıza modları ve bunların nasıl önleneceği
Çoğu örgü kayış arızası birkaç tanınabilir modeli takip eder. Desenin erken belirlenmesi, bant arızasını çalışma probleminden ayırır ve aynı arızanın yedek bantta tekrarlanmasını önler.
Yaygın sertleştirme fırını örgülü kayış arıza modları ve bunları yönlendiren çalışma faktörleri. | Arıza modu | Tipik neden | Pratik önleme |
| Kenar çatlaması veya kırık spiraller | İzleme yanlış hizalaması ile birlikte termal yorgunluk | İzlemeyi haftalık olarak kontrol edin; güçlendirilmiş kenar tasarımı kullanın |
| Kemer uzatma ve germe | Sürekli yüksek sıcaklıkta aşırı yükleme veya sürünme | Yük yoğunluğunu azaltın; daha yüksek alaşımlı bir tel seçin |
| Enkaz veya kireç nedeniyle ağ örgüsünün tıkanmış olması | Döngü sırasında parça artıkları ve oksit tortusu toplanıyor | Düzenli temizlik planlayın; parçalar sıkışıyorsa ağ açıklığını ayarlayın |
| Takip sorunları ve kenar aşınması | Tahrik tamburunun yanlış hizalanması veya eşit olmayan gerginlik | Tamburları, taçlı silindirleri ve gerdirme gerilimini aylık olarak inceleyin |
Bir bantta ilerleyen kenar çatlakları görüldüğünde, tam bir kopmadan önce bandı değiştirmek genellikle fırının iç kısımlarını onarmaktan veya parçaları söndürmeden çıkarmaktan daha ucuzdur. Ayrıca arıza modelini de kaydedin. Aynı yerde iki kez arızalanan bir bant size yalnızca bant hakkında değil, fırın hizalaması veya yükleme düzeni hakkında da bir şeyler anlatır.
Sertleşen kayışa yıllar katan bakım rutinleri
Rutin muayene kendini hızlı bir şekilde amorti eder. Bant yüzeyinin haftalık görsel kontrolü, hala yerel sorunlar olmasına rağmen kırık telleri ve deforme olmuş spiralleri tespit eder. Tambur hizalaması, germe gerilimi ve bant takibinin aylık kontrolü, kenar yorgunluğuna dönüşen mekanik sorunları tespit eder. Ağır yağ kalıntısı veya karbon birikintileri bırakan söndürme proseslerinden sonra, düzenli bir yakma veya temizleme döngüsü, ağı açık tutar ve tutarlı söndürme akışını sürdürür.
Gerginlik ayarlarının, izleme düzeltmelerinin ve fırın sürücüsünden gelen olağandışı gürültünün basit bir kaydını tutun. Bu gözlemler, hattı durdurmadan önce sorunların geliştiğini gösteriyor. Kurulumdan veya herhangi bir büyük onarımdan sonra, normal çıkışa devam etmeden önce bandı tam bir vardiya boyunca yük altında çalıştırın, çünkü erken arızaların çoğu, gerilim ve ilerlemenin hala sabit olduğu çalışmanın ilk saatlerinde meydana gelir. Karar faktörlerini önem sırasına göre sıralayan adım adım kontrol listesi için şu kılavuzumuza bakın: Doğru ısıl işlem örgü kemeri nasıl seçilir .
Uygulamada, yıllarca sorunsuz çalışan bant, gerçek prosese uygun olanıdır: gerçek parça ağırlıkları, gerçek sıcaklıklar, gerçek söndürme davranışı. Döngüyü tanımlayın, yükleri ölçün ve örgü bant tedarikçisine bu numaraları verin. Bu ayrıntıların doğrulanması için harcanan kısa sürenin maliyeti, üretim haftasının ortasında acil değiştirme işleminden çok daha azdır.


