Sürekli lehimleme hattı durur çünkü örgü bant bir tarafa doğru sürüklenir, kenar telleri kırılır ve bant üzerinde bir arada gruplanan paslanmaz çelik parçalar artık hizalanmaz. Bakım ekipleri için tanıdık bir senaryo: Fırının kendisi doğru şekilde çalışıyor ancak bant darboğaz haline geldi.
Lehimleme fırını örgü kayışının seçilmesi yalnızca fırın açıklığına uygun bir şey bulmakla ilgili değildir. Kayışın lehimleme sıcaklığına dayanabilmesi, fırın atmosferine dayanabilmesi, parçaları bozulmadan taşıması ve haftalarca süren sürekli çalışma boyunca düzgün ilerlemesi gerekir. Kısacası alaşımla başlayın, ardından örgü yapısını ve son olarak fiziksel ölçümleri yapın.
Lehimleme Fırını Örgü Kayışı Ne Yapar?
Sürekli lehimleme fırınında örgü bant, parçaları ön ısıtma bölgesi, yüksek sıcaklık lehimleme bölgesi ve soğutma bölgesi boyunca hareket ettiren taşıma sistemidir. Aynı zamanda termal bir kütle ve destek yüzeyi görevi görür. Kayış saparsa parçalar kayabilir ve birbirine lehimlenebilir; bant titrerse küçük bileşenler ağ açıklıklarından düşebilir.
Görev sürece göre değişir:
- Alüminyum lehimleme tipik olarak aşındırıcı olmayan bir akışa sahip bir nitrojen atmosferinde 590-620°C'de çalışır. Kayış, eritken kalıntılarına karşı dayanıklı olmalı ve küçük makaraların etrafından geçebilecek kadar esnek kalmalıdır.
- Bakır lehimleme İndirgeyici bir atmosferde 1090-1150°C'de çalışır. Kayışın gücünü bakırın sıvılaşma sıcaklığına yakın tutması ve tekrarlanan termal döngülere dayanması gerekir.
- Paslanmaz çeliğin nikelle sert lehimlenmesi 1000-1120°C'de, genellikle hidrojen veya vakumda çalışır. Kayışın yüksek sıcaklıkta boyutsal olarak stabil olması ve parçaların kirlenmesinden kaçınılması gerekir.
Alaşım Seçimi: Sıcaklık ve Atmosfer Önce Gelir
Yanlış alaşım, erken kayış arızasının en yaygın nedenidir. Kayış çalışma sıcaklığında akıyor, çatlıyor veya oksitleniyorsa hiçbir dokuma tasarımı onu kurtaramaz. Başlangıç noktanız olarak nominal ayar noktası yerine fırının en yüksek sürekli çalışma sıcaklığını kullanın, çünkü bölge aşımı ve parça yükleme bant sıcaklığını daha yükseğe itebilir.
Sert lehim fırını hizmeti için ortak örgü kemer alaşım grupları. | Alaşım grubu | Tipik sıcaklık sınırı | Şunlar için en uygun: | Ana sınırlama |
| 304 paslanmaz çelik | ~650°C | Hafif alüminyum lehimleme | 700°C'nin üzerinde zayıf oksidasyon direnci |
| 310S paslanmaz çelik | ~1050°C | Bakır lehimleme in reducing gas | Pik yükte sınırlı sürünme mukavemeti |
| 314 paslanmaz çelik | ~1100°C | Bakır lehimleme and light stainless parts | Yüksek silikon içeriği kaynak onarımını etkileyebilir |
| 330 paslanmaz çelik | ~1150°C | Uzun, ağır bakır veya nikel lehimleme işlemleri | Daha yüksek maliyet ve oluşturulması daha zor |
| Nikel-krom-demir alaşımı | ~1200°C | Yüksek sıcaklıkta nikel lehimleme, aşındırıcı eritkenler | En pahalı seçenek |
Örgü bantlı fırında bakır lehimleme için birçok mağaza, oksidasyon direnci ve maliyet arasında iyi bir denge sunduğundan 310S veya 314 kalitesini seçer. Alüminyum lehimleme için florür akısı krom açısından zengin alaşımları aşındırabilir, bu nedenle daha yüksek nikel içeriğine sahip bir kayış veya yüzey işlemi genellikle daha güvenli bir yatırımdır. Parçalarınız paslanmaz çelik ısı eşanjörleri veya tıbbi bileşenlerse, yüksek sıcaklığa dayanıklı nikel alaşımı, tekrarlanabilir bağlantı kalitesi için gereken stabiliteyi sağlar.
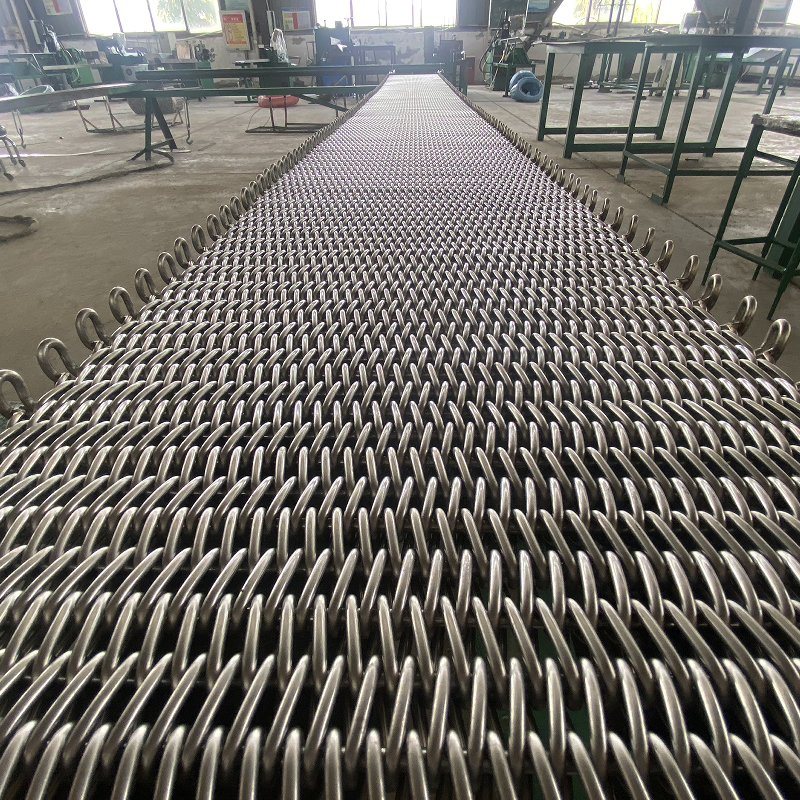 Alaşım Seçenekli Bakır Lehimleme Fırını Konveyör Bandı Bu bant, örgü bantlı fırınlarda bakır sert lehimleme için seçilerek oksidasyon direncini ve maliyeti dengeler. Dokuma seçimi servis ömrünü etkileyerek onu alüminyum veya paslanmaz uygulamalara uygun hale getirir. Ürünü Görüntüle →
Dokuma ve Kenar Yapısı: Kemeri Düz Tutan Nedir?
Alaşım ailesine karar verildikten sonra dokuma, bandın yük altında nasıl davranacağını belirler. Lehimleme fırınları için ortak seçenekler görünüş olarak çok farklı değildir ancak çok farklı hizmet ömürleri sağlarlar.
- Dengeli örgü adım başına bir sol ve bir sağ spiral kullanır. Düzdür, oldukça sağlamdır ve orta derecede yüke sahip küçük parçalar için iyidir.
- Çift dengeli örgü adım başına iki sol ve iki sağ spiral kullanır. Daha güçlüdür, bozulmaya daha az eğilimlidir ve genellikle parçalar ağır olduğunda veya fırın geniş olduğunda belirtilir.
- Zincir bağlantı örgüsü daha esnektir ve küçük çaplı tamburların etrafında daha kolay hareket eder, ancak daha fazla esneme eğilimi gösterir ve uzun, sıcak fırın bölgeleri için ideal değildir.
Kenar da aynı derecede önemlidir. Erken arızaların çoğu kenarda başlar çünkü dış spiral tellerin desteği yoktur. Zincir plakalı A şekilli kenar veya U şekilli tel takviyesi gibi güçlendirilmiş kenarlar bandı düz tutar ve kenar çatlamalarını azaltır. Bandın ortada eğildiğini veya yanlarda kıvrıldığını görürseniz kontrol etmeniz gereken ilk şey kenar tasarımıdır.
Alüminyum sert lehim bantları özellikle sağlam bir kenara ihtiyaç duyar çünkü parçalar genellikle herhangi bir çıkıntılı tele takılan ince alüminyum kanatçıklardır. Güçlendirilmiş kenar ayrıca bandın aşırı sarkmadan daha geniş çalışmasına yardımcı olur.
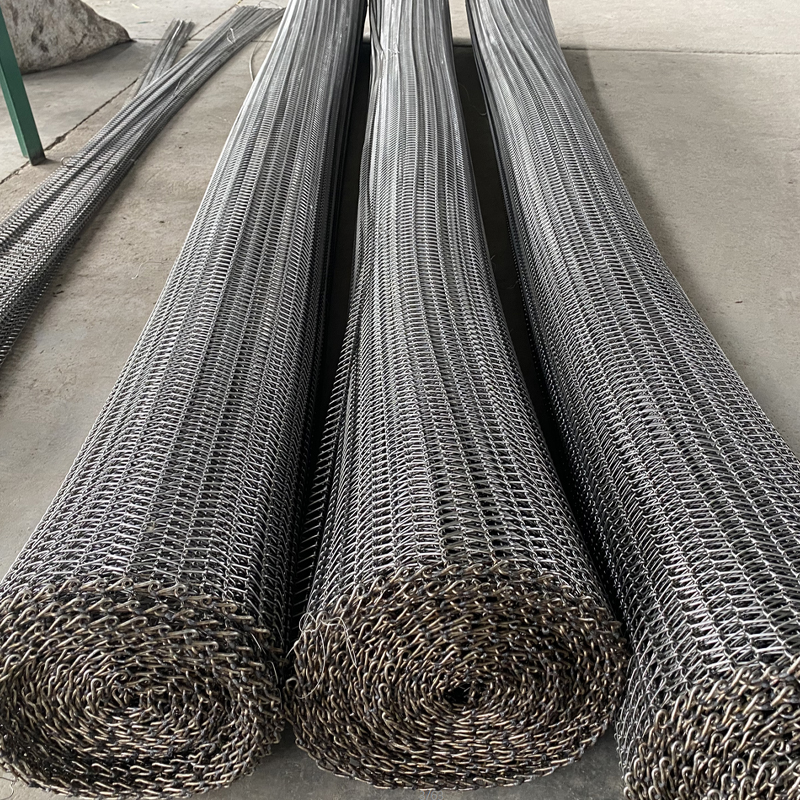 Güçlendirilmiş Kenarlı Lehimleme Fırını Örgü Kemeri Bu kayış termal, kimyasal ve mekanik stresten kaynaklanan erken arızaları giderir. İnce alüminyum kanatlar ve geniş çalışma için sağlam bir kenar hayati önem taşır; sarkmayı azaltır ve dayanıklılığı artırır. Ürünü Görüntüle →
Lehimleme Kayışları Neden Erken Başarısız Olur?
Lehimleme fırını örgü kayışlarının çoğu aniden aşınmaz; termal, kimyasal ve mekanik stresin birleşiminden sonra başarısız olurlar. İşaretleri erken tanımak, haftalarca süren kesintilerden tasarruf sağlayabilir.
- Termal yorgunluk: Tekrarlanan ısıtma ve soğutma iç stres yaratır. Çatlaklar genellikle kenarlara yakın yerlerde veya spiral tellerin kesiştiği noktalarda görülür.
- Sürünme uzaması: Yüksek sıcaklıkta metal yük altında yavaşça esner. Kayış, fırın alımının ayarlayabileceğinden daha uzun olursa sarkacak ve kötü bir şekilde hareket edecektir.
- Akı korozyonu: Alüminyum lehim pastası paslanmaz çeliğe zarar veren bir kalıntı bırakır. Bant temizlenmezse veya yüksek sıcaklığa dayanıklı malzemeler kullanılmazsa tel kesişme noktalarında çukurlaşmalar başlar.
- Mekanik hasar: Sıkışan bir parça, düşen bir palet veya kaba yükleme, telleri bükebilir ve bant boyunca yayılan zayıf bir nokta oluşturabilir.
- Yanlış hizalama: Aşınmış dişliler, düzgün olmayan tambur yüzeyleri veya tutarsız gerginlik, bandı fırın yan raylarına doğru zorlar ve kenarı tahrip eder.
Kayışın fırın sıcaklığı ve atmosferiyle nasıl etkileşime girdiğine dair ayrıntılı bir kılavuzu incelemeye değer; arıza mekanizmaları genellikle üretimi durdurmadan önce aşınmış bantta görülebilir.
Satın Alma Kontrol Listesi: Sipariş Vermeden Önce Neleri Ölçmelisiniz?
Kayışın değiştirilmesi gerektiğinde tedarikçi, fırının marka ve modelinden daha fazlasını isteyecektir. Fırınlar değiştiriliyor, makaralar yeniden boyutlandırılıyor ve yan raylar farklı konumlarda kaynak yapılıyor. Yakın ancak doğru olmayan bir kayış elde edilmesini önlemek için bu ölçümleri sağlayın.
Yedek lehimleme fırını örgü kayışı için temel ölçümler ve teknik özellikler. | Parametre | Ne kontrol edilmeli | Tipik birimler |
| Bant genişliği | Dış kenardan dış kenara, yan plakalar için boşluk eksi | mm |
| Örgü aralığı | Bant uzunluğu boyunca spiral merkezler arasındaki mesafe | mm |
| Tel çapı | Spirallerde kullanılan tel ölçüsü | mm |
| Kemer uzunluğu | Orta konumda kaldırma ile fırın yolu çevresinde ölçülmüştür | m |
| Kenar kaplaması | Düz, kaynaklı, A şeklinde takviye, U şeklinde takviye | Tür |
| Ortak tip | Kıvrımlı, kaynaklı veya spiral konektör | Tür |
| Çalışma sıcaklığı | Ayar noktası değil, kaydedilen en yüksek bölge sıcaklığı | °C |
| Atmosfer | Akı kalıntısı içeren hava, nitrojen, hidrojen veya vakum | Açıklama |
Veriler tamamlandıktan sonra üretici doğru malzemeyi ve örgüyü onaylayabilir. Hangi parçaların sert lehimlendiğini açıklayın; alüminyum radyatörler için çalışan bir kayış, paslanmaz çelik ısı eşanjörü göbekleri için kullanılan bir kayışla aynı olmayabilir. Parça şekli ve yükleme şekli gerekli tel çapını ve hatvesini değiştirir. Karmaşık yükler için, yoğun gözenekli ve güçlendirilmiş kenarlı paslanmaz çelik lehimleme bandı genellikle daha güvenli bir öneridir.
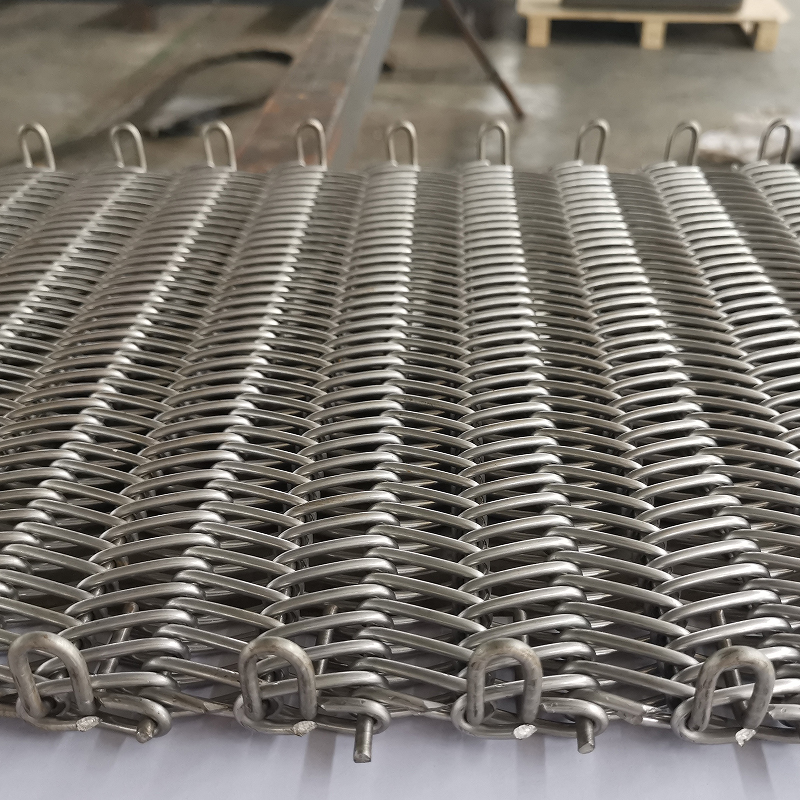 Eşanjör Çekirdek Lehimleme Fırını Hasır Kemeri Alüminyum radyatörler veya paslanmaz çelik çekirdekler gibi karmaşık yükler için tasarlanan bu kayış, yoğun örgü ve güçlendirilmiş kenarlar gerektirir. Alaşım ve dokumanın çalışma koşullarına uygun hale getirilmesi daha uzun ömür sağlar. Ürünü Görüntüle →
Son Düşünce
Lehimleme fırını örgü bandı uzun vadeli bir yatırımdır. Alaşım fırın sıcaklığına ve atmosferine uygunsa, dokuma parçalarla uyumluysa ve ölçümler gerçek fırın zarfından alınırsa kayış genel bir değişimden daha uzun süre dayanır. Çalışma koşullarını belgelemek için zaman ayırın ve söz konusu hizmet için tasarlanmış bir kayış seçin.
Lehimleme hattınızla ilgili yardıma mı ihtiyacınız var? Proses koşullarınızı net bir şekilde görerek başlayın, ardından aday kayışları endüstriyel sert lehimleme uygulamaları tarafından kullanılan aynı kontrol listesiyle karşılaştırın.


