Sinterleme Fırını Örgü Kayışı Nedir ve Nasıl Çalışır?
Bakır bazlı bir toz metalurji hattı aylarca mükemmel şekilde stabil görünebilir. Daha sonra bir sabah operatör, kayışın tahrikler arasında sarktığını, parçaların merkezden kaydığını ve sinterlenmiş yüzeylerde ince koyu lekelerin belirdiğini fark eder. Temel neden hemen hemen her zaman aynıdır: Sinterleme fırını örgü bandı kullanım ömrünün sonuna ulaşmış ya da iş için hiçbir zaman doğru bant olmamıştır.
Sürekli örgülü bant sinterleme fırınında bant, tüm termal yolculuğu deneyimleyen tek bileşendir. Fırın tipik olarak işlevsel bölgelerde düzenlenir: bir tahrik ünitesi, bir yanma bölgesi, yüksek sıcaklıkta sinterleme bölgesi ve su ceketli bir soğutma bölgesi. Parçalar tekneler veya tepsiler olmadan doğrudan banda yüklenir ve bant bunları her bölgede operatörlerin ayarlayabileceği bir hızda, sürece bağlı olarak genellikle 1,4 ile 14 m/saat arasında taşır.
Bu doğrudan yüklü tasarım, örgü bantlı fırınların daha eşit şekilde ısınmasının ve yürüyen kirişli veya itici fırınlara göre daha az parça bozulması üretmesinin nedenidir. Bu aynı zamanda kayışın oda sıcaklığından sinterleme platosuna ve gerisine kadar parça stabilitesinin tüm sorumluluğunu taşıdığı anlamına gelir. Malzeme, dokuma, kenar işleme ve gerginlik yönetiminin tamamı doğrudan ürün verimini ve hattın çalışma süresini etkiler.
Bu nedenle bandı bir sarf malzemesi olarak değil, bir süreç bileşeni olarak ele alıyoruz. Mevcut ürün seçeneklerini görmek için bizimle başlayabilirsiniz. sinterleme fırını örgü kemer aralığı ve ardından özel sürecinize göre daraltın.
Sinterleme Fırını Örgü Kayışlarının Ana Tipleri
Tüm sinterleme bantları aynı değildir ve bunun nedeni de açıktır: tüm sinterleme süreçleri aynı değildir. İş parçası ağırlığı, sinterleme sıcaklığı, fırın atmosferi ve yüzey kaplama gereksinimlerinin her biri kayışın özelliklerini değiştirir. Aşağıdaki proses aileleri, üretim tesislerinde gördüğümüz uygulamaların çoğunu kapsamaktadır.
Toz metalurjisi sinterleme kayışları
Demir bazlı, bakır bazlı ve paslanmaz çelik bazlı PM parçaları banttan farklı talepler getirir. Bakır bazlı parçalar daha düşük sıcaklıklarda sinterlenir ancak yoğun ve ağır olabilir; demir bazlı ve paslanmaz çelik bazlı parçalar daha yüksek sıcaklıklara ihtiyaç duyar ve bandı sürünme sınırına yaklaştırır. Örgü yoğunluğunu desteklenmesi gereken en küçük parça boyutuyla ve alaşım kalitesini maksimum sinterleme sıcaklığıyla eşleştirmek iyi bir uygulamadır. Bu kategorideki özel ürün grubu için, bkz. toz metalurji sinterleme fırını örgü kemerler .
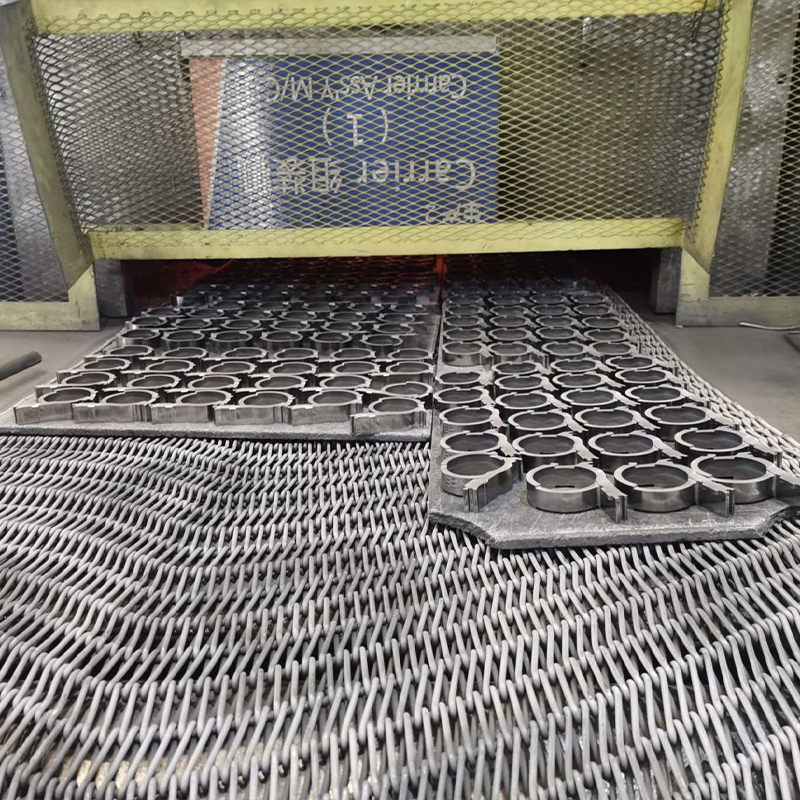 Özel Toz Metalurjisi Sinterleme Fırını Hasır Kemer Üreticiler, Tedarikçiler Çin'deki Toz Metalurjisi Sinterleme Fırını Örgü Kemeri tedarikçileri ve Toz Metalurjisi Sinterleme Fırını Örgü Kemeri üreticileri olarak, Yang... Ürünü Görüntüle →
Seramik sinterleme kayışları
Filtreler, rezonatörler, sensörler ve özel seramik bileşenleri içeren elektronik seramikler genellikle 1100°C'nin üzerinde sinterlenir. Kayışın küçük, kırılgan parçaları titreşim olmadan desteklemesi ve sıcak gazın her parçanın etrafında eşit şekilde akmasına izin vermesi gerekir. Mekanik yük burada nadiren sınırlayıcı faktördür; termal stabilite ve yüzey temizliğidir.
Elektronik bileşen sinterleme kayışları
Devre kartları, PLCC kontrolörleri ve sensör paketleri, sıkı sıcaklık toleranslarıyla fırınlardan geçer. Bandın boyutsal stabilitesi kritik hale gelir çünkü bant geometrisindeki herhangi bir değişiklik parça konumunu bölgeden bölgeye kaydırır ve her parçanın maruz kaldığı termal profili değiştirir. Bu uygulamaya yönelik ürün yelpazesi aşağıda mevcuttur elektronik bileşen sinterleme fırını örgü kemerleri .
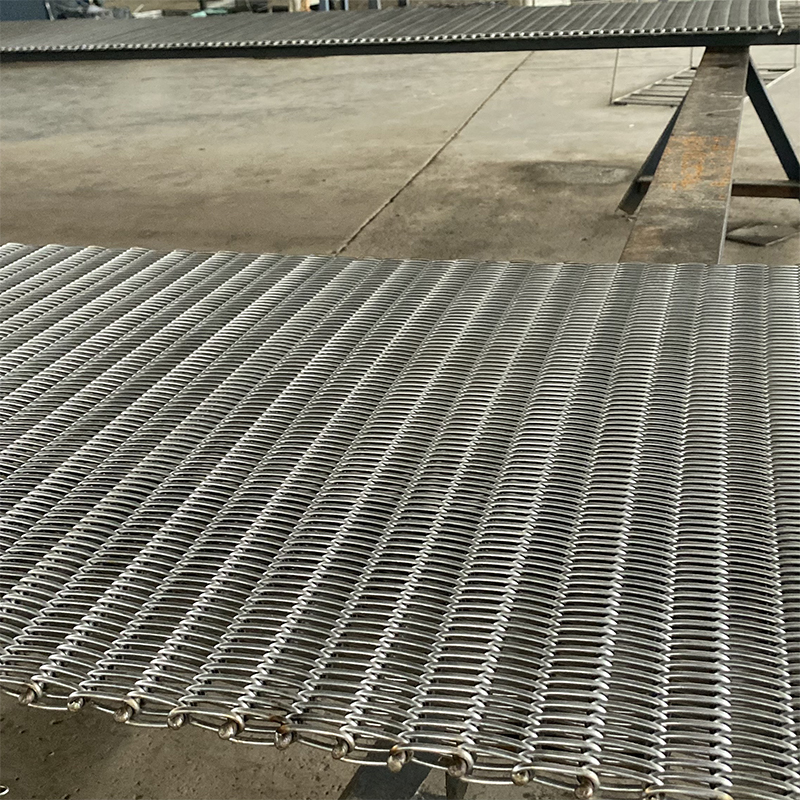 Özel Elektronik Bileşen Sinterleme Fırını Hasır Kemer Üreticiler, Tedarikçiler Çin'deki Elektronik Bileşen Sinterleme Fırını Örgü Kemeri tedarikçileri ve Elektronik Bileşen Sinterleme Fırını Örgü Kemeri üreticileri olarak... Ürünü Görüntüle →
Köpüklü nikel ve fotovoltaik sinterleme kayışları
Akü elektrotları için köpüklü nikel, hassas sünger benzeri yapıyı işaretlemeden destekleyen açık bir ağa ihtiyaç duyar. Güneş fotovoltaik hücre sinterlemesi, sıkı bir düzlük gereksinimi ve çok düşük bir kirlenme sınırı ekler. Her iki durumda da kayış, yük kapasitesinden çok yüzey davranışı nedeniyle seçilir.
Sinterleme Fırını Örgü Bant Malzemeleri: Sıcaklığa ve Atmosfere Göre Nasıl Seçilir
Malzeme seçimi ilk olarak sıcaklık ve atmosfer sorusu, ikinci olarak ise maliyet sorusudur. Maksimum sıcaklığınıza zar zor dayanabilen bir kalite seçmek maliyet tasarrufu sağlamaz; Bu bir başarısızlık soruşturmasının başlangıcıdır. Aşağıdaki tablo, endüstriyel sinterleme fırınlarında yaygın olarak kullanılan alaşım ailelerini, endüstri uygulamalarına dayalı tipik sıcaklık aralıklarıyla özetlemektedir.
Genel endüstri uygulamalarına dayalı sıcaklık ve atmosfer rehberliği ile, sinterleme fırını örgü bantlarında kullanılan tipik alaşım aileleri. | Alaşım sınıfı | Tipik sıcaklık aralığı | Atmosfer uyumluluğu | Tipik kullanım durumları |
| SUS310S (25Cr-20Ni) | 900-1100°C | Oksitleyici, nitrojen bazlı | Genel sinterleme, seramik bileşenler |
| AISI314 (25Cr-20Ni, silikonla değiştirilmiş) | 900-1100°C | Oksitleyici | Ölçek bağlılığının önemli olduğu seramik ve elektronik parçalar |
| Nikel bazlı alaşımlar | 1100-1250°C ve üzeri | Hidrojen, indirgeyici, karışık | Toz metalurjisi, yüksek sıcaklık seramikleri |
Notun bu kadar önemli olmasının nedeni sürünmedir. Yaklaşık 900°C'nin üzerinde, ostenitik paslanmaz çelikteki tanecik sınırları sürekli yük altında kaymaya başlar ve kayış yavaş yavaş uzar. Daha düşük bir kalite, nominal sıcaklıkta birkaç hafta dayanabilir, ancak sürünme oranı çok daha yüksektir, bu nedenle ilk satın alma tasarrufu, arıza süresi, değiştirme maliyeti ve reddedilen parçalar nedeniyle ortadan kalkar. Uygulamada en düşük fiyatlı bant neredeyse hiçbir zaman en düşük maliyetli bant değildir.
Sıcaklık kadar atmosfer de seçim mantığını değiştirir. Hidrojen sinterlemesinde, indirgeyici atmosfer, koruyucu oksit katmanlarını havadan farklı şekilde soyar, dolayısıyla bu spesifik ortamda alaşım stabilitesi esastır. Oksitleyici koşullarda, krom içeriği kireç direncini artırırken, silikon içeriği kireç tutunmasını artırır. Yetkili bir tedarikçi, bir kayışı tavsiye etmeden önce her zaman atmosfer bileşiminizi sormalıdır, siz de bir kayışı kabul etmeden önce aynısını yapmalısınız.
Yaygın Sinterleme Fırını Hasır Kayış Arıza Modları ve Önlenmesi
Üç arıza modu, örgülü kayışların erken değiştirilmesinin çoğunu açıklamaktadır. Bunları anlamak, bir sorunu henüz bir sinyal iken, kapanmadan önce teşhis etmenize yardımcı olur.
Yüksek sıcaklıkta sürünme uzaması
900°C'nin üzerindeki sıcaklıklarda, tane sınırının kayması, bandın zaman içinde kalıcı olarak, yüke ve sıcaklığa bağlı olarak tipik olarak %3-8 oranında uzamasına neden olur. Görünür belirtiler gevşeklik, dişli dişlerin üzerinden atlama ve merkezden kaçmadır. Önleme, yeterli sürünme mukavemetine sahip bir malzeme kalitesiyle başlar, doğru ilk gerilimle devam eder ve düzenli uzama ölçümüyle sona erer; böylece plansız bir duruştan önce değiştirmeyi planlayabilirsiniz.
Oksit ölçekli spallasyon
Paslanmaz çelik kayışlar, temel malzemeyi koruyan bir krom oksit tabakası oluşturur. Termal döngü altında bu katman kırılgan hale gelir ve pul pul dökülür. Pullar iş parçalarının üzerine düşer ve gömülür, bu da seramik ve elektronik bileşen sinterlemesinde kritik bir sorun olan yüzeyin reddedilmesine neden olur. Silikonla değiştirilmiş kalite veya nikel bazlı alaşım gibi daha yapışkan oksit tabakasına sahip bir kayış bu riski azaltır. Kirliliğin baskın sorun olduğu seramik sinterleme için seramik sinterleme fırını örgü kemerleri tam olarak bu arıza modu göz önünde bulundurularak tasarlanmıştır.
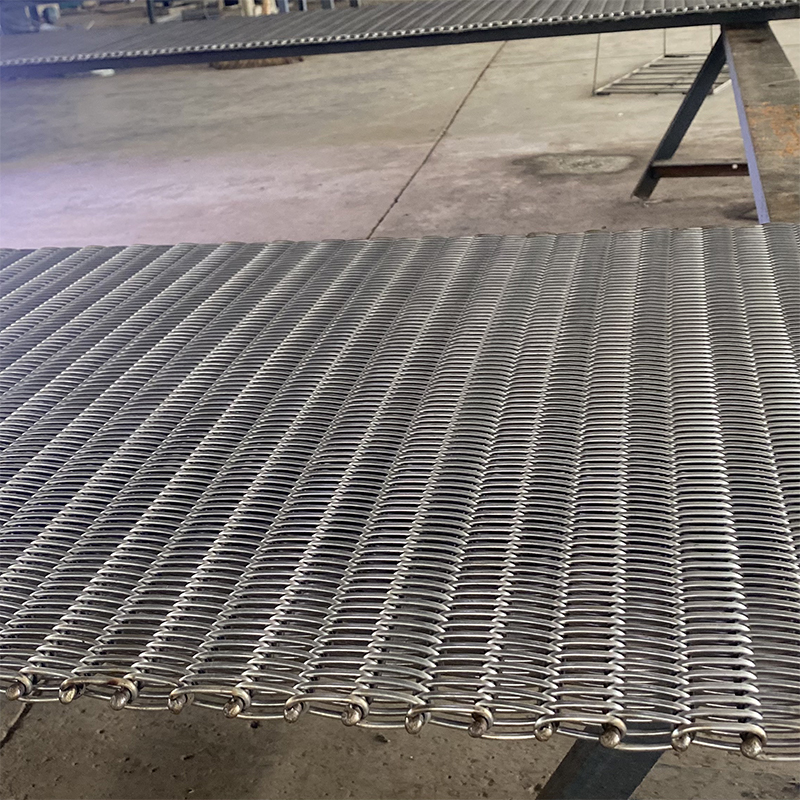 Özel Seramik Sinterleme Fırını Hasır Kemer Üreticiler, Tedarikçiler Çin'deki Seramik Sinterleme Fırını Örgü Kemeri tedarikçileri ve Seramik Sinterleme Fırını Örgü Kemeri üreticileri olarak, Yangzhou Yafei Machinery... Ürünü Görüntüle →
Erken kırık
Bir kayış beklenen ömründen çok önce koptuğunda bunun genel nedenleri yanlış malzeme seçimi veya yerel aşırı yüklemedir. Parçalar bandın bir tarafında istiflenirse, o taraftaki halatlar tasarım yüklerinden daha fazlasını taşır ve çabuk yorulur. Tekdüze yükleme, olması hoş bir ayrıntı değildir; tamamen operatörün kontrolünde olan bir ömür uzatma gereksinimidir.
Sinterleme Fırını Örgü Kemerinizin Hizmet Ömrünü Nasıl Uzatırsınız?
Kayış ömrünün uzatılması, egzotik ekipmanlara veya maliyetli yenilemelere gerek duymaz. Disiplinli bir rutin gerektirir. Aşağıdaki uygulamalar, bantlarının neden erken arızalandığını soran her tesise önerdiğimiz uygulamalardır.
- Başlangıç gerilimini uygun bir gerdirme cihazıyla ayarlayın. Tahmin etmek ya gevşek kayışlara ya da aşırı gerilmiş kayışlara yol açar ve her ikisi de kayış ömrünü kısaltır.
- Her bakım duruşunda bant uzamasını ölçün ve kaydedin. Yükselen bir trend alacağınız en erken uyarıdır.
- Parçaları bant genişliği boyunca eşit şekilde dağıtın. Yerel yük konsantrasyonu erken kırılmaya giden en hızlı yoldur.
- Bant hızını prosese uyacak şekilde ayarlayın. Bandın gerekenden daha hızlı çalıştırılmasından kaynaklanan gereksiz termal döngü, oksit tabakasının parçalanmasını hızlandırır.
- Aylık olarak kenar aşınmasını inceleyin ve dişlinin kavramasını sağlayın. Kenar hasarı hızla yayılır ve kayışın tamamen değiştirilmesini zorunlu kılar.
- Her bant için bir bakım günlüğü tutun. Bant geçmişini takip eden tesisler, değişimleri sürekli olarak daha iyi tahmin ediyor ve plansız duruşlardan kaçınıyor.
Bunlar alışkanlıklardır, sermaye yatırımları değil. Deneyimlerimize göre, bandı kaçınılmaz bir masraf yerine bir proses bileşeni olarak ele alan tesisler, her banttan en uzun servis ömrünü elde etmektedir.
Sinterleme Fırını Örgü Kemer Tedarikçisi Nasıl Seçilir
Bir tedarikçiyi seçerken asıl soru, satıcının metal kayış dokuyup dokuyamayacağı değildir. Birçoğu yapabilir. Soru, satıcının sinterleme sürecinizi bunun için doğru kayışı önerecek kadar iyi anlayıp anlamadığı ve bu tavsiyeyi destekleyecek mühendislik kapasitesine sahip olup olmadığıdır.
Bir tedarikçiyi değerlendirirken bu kontrol listesini kullanın:
- Ürün gamını prosese göre segmentlere mi ayırıyorlar yoksa her fırın için aynı bandı mı satıyorlar?
- Ağır demir bazlı bir PM parçasının neden kırılgan bir seramik filtreden farklı bir örgüye ve alaşıma ihtiyaç duyduğunu açıklayabilirler mi?
- Ekipman işleme ve üretim kapasiteleri var mı, yoksa sadece bir ticarethane mi?
- Teklif vermeden önce fırın atmosferinizi, çalışma sıcaklığınızı ve parça ağırlığınızı soruyorlar mı?
- Çalışmalarını uygulamaya özel mühendislik dokümantasyonu ile destekliyorlar mı?
Bu sorular ürün bandı satıcılarını süreç odaklı ortaklardan ayırıyor. Onlara iyi yanıt veren bir tedarikçi, daha önce açıklanan arıza türlerinden kaçınmanıza da yardımcı olacaktır. Yafei olarak bu konu hakkında nasıl düşündüğümüzün bir örneği olarak, incelemenizi öneririz. toz metalurjisi uygulamaları Bu sayfa, yalnızca banttan ziyade aşağı akış sürecine odaklandığımızı göstermektedir.
Yafei Makine İmalatı, Yiling Endüstri Parkı, Yangzhou'da yer almaktadır. Bir metal hasır bant fabrikası olarak başladık ve ekipman işleme ve üretim yeteneklerine sahip özel bir teknoloji kuruluşuna dönüştük. Ürün gruplarımız alt süreçlere göre bölümlere ayrılmıştır ve uluslararası müşterilere İngilizce, Rusça ve Arapça teknik belgeler sağlıyoruz.
Sonuç: Kemeri Sürecinizle Eşleştirin, Aksi Değil
Bu kılavuzdan çıkarılacak bir sonuç varsa o da kayışın sinterleme sıcaklığınıza, atmosfere, iş parçası özelliklerine ve arıza süresi bütçesine göre seçilmesi gerektiğidir, tersi değil. Malzeme kalitesi, dokuma yapısı, kenar işleme ve gerilim yönetiminin tümü bandın ömrü boyunca toplam sahip olma maliyetine katkıda bulunur.
Fiyat teklifi vermeden önce parçalarınız hakkında soru soran bir tedarikçi, konuşmaya değer bir tedarikçidir. Parça malzemesi, sinterleme sıcaklığı, atmosfer, bant genişliği ve mevcut bant ömrü dahil proses parametrelerinizi bize gönderin; genel bir katalog yanıtı yerine özel bir öneri sunalım. Burada ele alınan kriterler hakkında daha fazla bilgi edinmek için ayrıca şu makalemizi de okuyabilirsiniz: ayrıntılı sinterleme fırını örgülü bant seçim kriterleri .


