Bir fotovoltaik panel geri dönüşüm hattı en zayıf bileşeninin hızında çalışır ve sürekli bir piroliz fırınında bu bileşen genellikle örgü banttır. Kayış, kullanım ömrü sonu panelleri, EVA kapsüllemenin bozulduğu bir termal ayrışma bölgesinden geçirir ve geri kazanım için cam, silikon hücreler ve metal şeritlerin ayrılmasını mümkün kılar. Hizmet koşulları affetmez: sürekli ısı, asidik uçucu maddeler ve sürekli mekanik döngü. Kayış spesifikasyonu, hattın çalışma süresini, geri kazanılan kısımların temizliğini ve her bir ton panelin işlenmesinin maliyetini belirler.
Mesh Belt Neden Piroliz Çıkışını Tanımlıyor?
PV panel piroliz fırınındaki örgü bant pasif bir konveyör değildir. Ön ısıtma, ayrıştırma ve soğutma bölgelerinden geçen her panelin termal geçmişini ayarlar. Bant hızı, bölge sıcaklığı ve dokumanın açık alanı bir araya gelerek EVA'nın ne kadar hızlı yumuşadığını ve buharlaştığını kontrol eder. Kayışın gaz akışını kısıtlaması durumunda, paneller tamamen ayrıştırılmamış kapsüllemeyle ortaya çıkar ve aşağı yöndeki ayırma ekipmanı, temiz cam ve hücre fraksiyonları üretmekte zorlanır.
Kayışın ayrıca panelleri sabit tutması gerekir. Sıcak fırın bölümü ile soğutma tüneli arasındaki transfer noktasında eşit olmayan şekilde esneyen bir bant, panellerin kaymasına veya sıkışmasına neden olabilir. Tek bir sıkışma tüm hattı saatlerce durdurabilir, bu nedenle bant izleme davranışı ısı direnci kadar önemlidir.
Sıcaklık Dayanımı ve Alaşım Seçimi
Çoğu PV paneli piroliz işlemi 400°C ile 600°C arasında gerçekleştirilir. Alt uçta EVA yavaşça ayrışır ve süreç esas olarak uçucu organik maddeleri uzaklaştırır. Üst uçta ayrışma hızlıdır ve karbonizasyon daha tamdır ancak bant daha yüksek termal gerilimle karşı karşıyadır. Bazı operatörler verimi artırmak için 650°C'ye doğru baskı yapıyor. Her ilave derece bant ömrünü kısaltır, bu nedenle bant seçmeden önce tanımlanması gereken ilk şey gerçekçi sürekli çalışma sıcaklığıdır.
Piroliz fırını bantlarında yaygın olarak kullanılan paslanmaz çelik kaliteleri aşağıda özetlenmiştir.
PV panel piroliz fırınları için yaygın bant alaşımlarının karşılaştırılması | Alaşım | Maksimum Sürekli Hizmet | EVA Dış Gazlarına Karşı Direnç | Tipik Uygulama |
| 304 paslanmaz çelik | 650-700°C | Orta | Düşük sıcaklık veya kısa süreli hatlar |
| 310S paslanmaz çelik | Yaklaşık 1000°C | İyi | 550°C'nin üzerinde sürekli piroliz görevi |
| Nikel bazlı alaşımlar | 1100°C ve üzeri | Üstün | Şiddetli aşındırıcı koşullar ve sık termal döngü |
Uygulamada, çoğu PV piroliz fırını kayışı 310S veya benzer bir yüksek krom, yüksek nikel kalitesinde belirtilir, çünkü 550-650°C'de sürünme direnci ve oksidasyon direncinin birleşimi, bandı ölçü dahilinde tutan şeydir. Kullanılan malzeme mühendisliğinin aynısı fotovoltaik hücre sinterleme fırını örgü kemerleri Her iki işlem de boyutlarını sürekli termal yük altında tutan bir bant gerektirdiğinden, doğrudan piroliz görevine uygulanır.
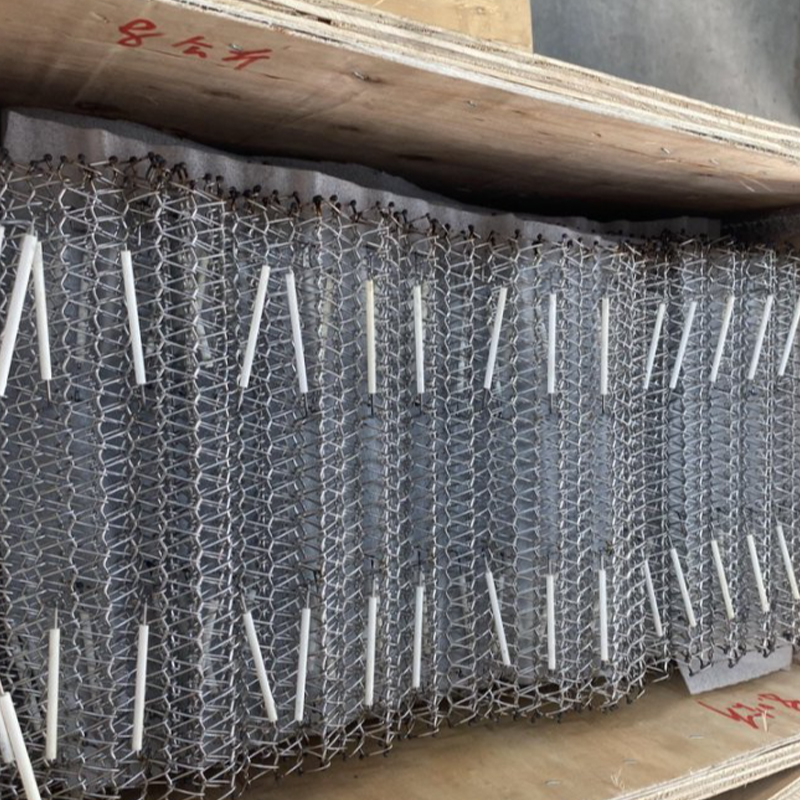 Toptan Fotovoltaik hücre sinterleme fırını örgü kemer Tedarikçiler, Fabrika - Yan Yangzhou Yafei Machinery Manufacturing Co., Ltd Çin toptan Fotovoltaik hücre sinterleme fırını örgü kemer tedarikçileri ve fabrikasıdır. Ürünü Görüntüle →
Piroliz Yan Ürünleri ile Kimyasal Uyumluluk
Sıcaklık hikayenin sadece yarısıdır. EVA kapsülleyici ayrıştığında asetik asit ve bir dizi organik uçucu madde açığa çıkarır. Floropolimer arka tabakalar belirli koşullar altında hidrojen florür açığa çıkarabilir ve gümüş bara macunları asidik kalıntılar bırakabilir. Bu yan ürünler birlikte, özellikle 450°C'nin üzerindeki sıcaklıklarda banda zarar veren aşındırıcı bir atmosfer oluşturur.
Asetik asit birincil endişe kaynağıdır. Metal, 304 paslanmaz çelik için kabaca 500-800°C'de bulunan hassasiyet aralığında tutulduğunda, paslanmaz çeliğe tane sınırlarında saldırır. Piroliz fırınlarının çalıştığı yer tam olarak burasıdır. Bir 304 kayışında aylar içinde yüzey çatlaması meydana gelebilirken, aynı fırında 310S kayışı yıllarca çalışabilir.
Nem saldırıyı hızlandırır. Açık havada depolanan paneller genellikle artık yağmur suyu taşır ve nem, asetik asit ve ısının birleşimi, tek başına kuru ısıdan çok daha aşındırıcıdır. Panel ayrışma bölgesine ulaşmadan önce serbest nemi buharlaştıran bir ön ısıtma bölümü, bant korozyonunu ölçülebilir şekilde azaltacaktır.
Kayış Yapısı, Hava Akışı ve Panel Desteği
Tel çapı ve ağ açıklığının boyutu piroliz performansını en çok etkileyen iki yapısal değişkendir. Yüzde 30-50'lik bir açık alan, sıcak gazların panelin her iki yüzünden geçmesini sağlar ve EVA katmanını ayrıştırmak için gereken kalma süresini kısaltır. Daha küçük açıklıklar daha iyi panel desteği ve daha az yüzey işareti sağlar, ancak hava akışını kısıtlar ve her geçişte ısıtılması ve soğutulması gereken termal kütleyi eklerler.
Mesh aralığı aynı zamanda malzeme taşımayı da etkiler. Sıkı bir yüzey, küçük cam ve silikon parçalarının, brülörlerin ve sıcaklık sensörlerinin çevresinde döküntülerin birikebileceği fırın odasına düşmesini önler. Aynı zamanda bandın, kalıcı bir set oluşturmadan baş ve kuyruk dişlileri etrafında düzgün bir şekilde hareket edebilecek kadar esnek kalması gerekir.
Kenar İnşaatı
Kenar yapısı piroliz kayışındaki en yaygın aşınma noktasıdır. Üç pratik seçenek dokuma kenar kenarları, kaynaklı kenarlar ve zincir bağlantılı kenarlardır. Ağır panellerin veya sık sık dur-kalk işleminin yapıldığı hatlar için, zincir kenarları veya güçlendirilmiş kaynaklı kenarlar daha iyi izleme ve yük aktarımı sağlar. Doğru seçim dişli çapına ve bant geri dönüş hattı için mevcut alana bağlıdır.
Arkasındaki örgü tasarım ilkeleri PV hücreli kurutma fırını örgü kemerleri açık örgülerin sürekli güneş enerjisi proses hatlarında hava akışını nasıl yönettiğini gösterin. Piroliz bantları aynı hava akışı mantığını izler ancak atmosfer çok daha agresif olduğundan daha ağır teller ve korozyona daha dayanıklı alaşımlar kullanır.
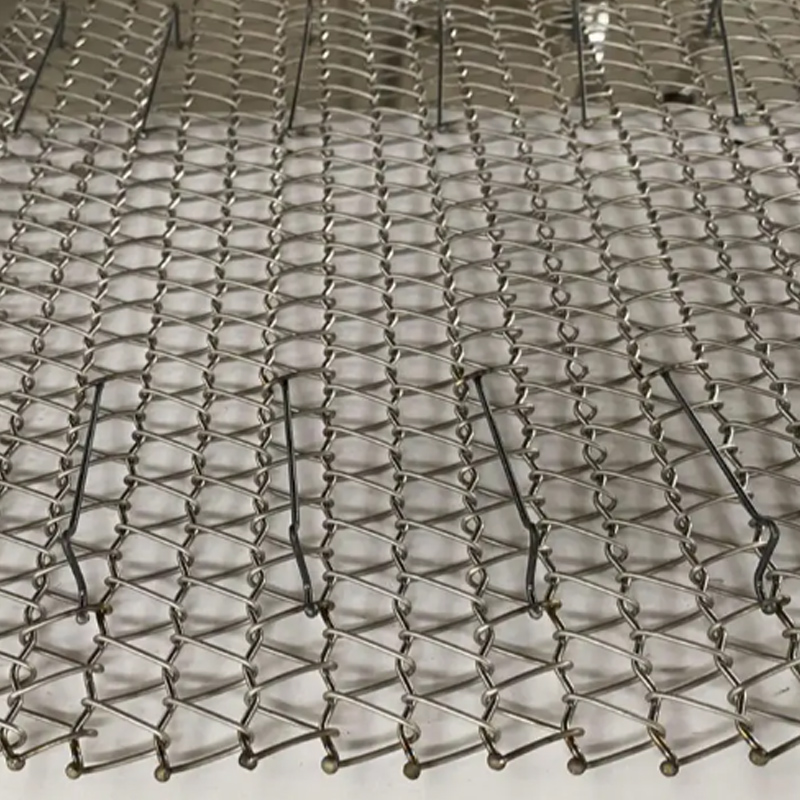 Toptan PV hücre kurutma fırını örgü kayışı Tedarikçiler, Fabrika - Yangzhou Yafei Mach Yangzhou Yafei Machinery Manufacturing Co., Ltd Çin toptan PV hücre kurutma fırını örgü kemer tedarikçileri ve fabrikasıdır, ayrıntılar: PV ce... Ürünü Görüntüle →
Bakım, Germe ve Arıza Modları
Piroliz hizmetinde erken bant arızasının en yaygın nedeni alaşım seçimi değil yanlış gerdirmedir. Çok sıkı çalışan bir kayış, teli elastik sınırının ötesine uzatır ve sürünmeyi hızlandırır. Çok gevşek çalışan bir kayış dişliler üzerinde kayar, eşit olmayan yük dağılımına ve bölgesel aşınmaya neden olur.
Düzenli denetimler üç bölgeyi kapsamalıdır. Fırının altındaki dönüş hattı, bandın soğuduğu ve asidik yoğuşmanın toplanabileceği yerdir. Dişli bağlantı bölgesi, uzun delikler veya çatlak kaynaklar şeklinde kenar aşınmasının ilk ortaya çıktığı yerdir. Ve soğutma bölümüne geçiş, hızlı termal daralmanın telleri çatlatabileceği yerdir.
Parça Uzaması
Planlı bakım duruşları sırasında bant eğimini ölçün. Çoğu kayış örgüsü, kayış aşındıkça değişen ölçülebilir bir adıma sahiptir. Yüzde 2-3'ten fazla kalıcı uzama, kayışın kullanım ömrünün sonuna yaklaştığının bir uyarısıdır. Planlı bir kapatma sırasında değiştirilmesi, çalışma ortasındaki bir arızadan çok daha az maliyetlidir.
Temizlik de programın bir parçası. Tel yüzeyinde karbon kalıntısı ve eritken birikintileri birikir, zamanla sertleşir, hava akışını azaltır ve aşındırıcı bileşikleri metale hapseder. Boş bandı artan hava akışıyla sıcaklıkta çalıştıran programlı bir yakma döngüsü, servis ömrünü uzatmanın pratik bir yoludur.
Seçim Kriterleri ve Yaşam Döngüsü Maliyeti
Bant fiyatlarını karşılaştırırken önemli olan rakam metrekare başına fiyat değil, beklenen bant ömrü boyunca çalışma saati başına maliyettir. 304 banttan yüzde 40 daha pahalı olan ancak aynı fırında üç kat daha uzun süre dayanan 310S bant daha ekonomik bir satın almadır.
Sipariş vermeden önce kayış üreticisine şu soruları sorun:
- Dokuma kayışın tamamı, yalnızca tel alaşımı derecesinde değil, hangi sürekli çalışma sıcaklığında test edildi?
- Önerilen kenar yapısı fırınımdaki dişli çapını nasıl ele alıyor?
- Hangi adım toleransı korunabilir ve mevcut zincir dişlisi diş aralığıyla eşleşiyor mu?
- Aşamalandırma amacıyla aynı örgü ve alaşımla yedek kayış temin edilebilir mi?
Aşağıdakiler de dahil olmak üzere endüstriyel fırın bantlama konusunda geçmiş performansı olan üreticiler ısıl işlem konveyör uygulamaları , genellikle genel amaçlı konveyör tedarikçilerine göre daha pratik rehberlik sağlayabilir. Bu kapsamdaki mühendislik yaklaşımı sinterleme fırını örgü kemer seçim kılavuzu doğrudan piroliz fırını planlamasına dönüşür.
Son olarak, gerçek fırın çizimine göre genişliği ve tel çapını doğrulayın. Küçük bir genişlik sapması, bandın fırın duvarına doğru kaymasına neden olabilir ve tel çapındaki bir değişiklik, hem açık alanı hem de bandın konsantre panel yüklerine karşı direncini etkiler. Bu ayrıntılar, kemerin ilk yılında hayatta kalıp kalamayacağını belirler.
Fotovoltaik panel piroliz fırını örgü kayışı, bir emtia yedek parçası değildir. Alaşımı, örgüsü, kenar yapısı ve bakım programı, geri dönüşüm hattının duraklar arasında ne kadar süre çalışacağını, geri kazanılan cam ve silikon parçacıklarının ne kadar temiz olacağını ve işletme bütçesinin ne kadar öngörülebilir kalacağını belirler. Kayışın gerçek servis sıcaklığına, EVA ayrışmasının asidik yan ürünlerine ve fırının mekanik görevine göre seçilmesi, üretim hedefini karşılayan bir hattı, iki haftada bir planlanmamış onarımlara harcayan bir hattan ayıran şeydir.


