Bildiğimiz bir cam kap fabrikası tavlama işlemini günün her saatinde çalıştırıyor ve fırının ağ kayışını her sekiz ayda bir değiştiriyordu. Kemer şişe taşımaktan dolayı aşınmadı; tel, bant bir tarafa kayana ve kenarları lehr çerçevesine sürtünene kadar yavaş yavaş gerildi. Bu durum yaygındır ve nadiren kemerin "hatası"dır. Erken arızaların çoğu, spesifikasyon aşamasında yapılan bir uyumsuzluğa dayanmaktadır: yanlış tepe sıcaklığına göre seçilen bir tel kalitesi, gerçekte takılan tamburların etrafında esneyemeyen bir dokuma veya gerçek yükü taşıyamayan bir kenar yapısı.
İlk sonuç: üç şeyi doğru yaparsanız kemer yıllarca çalışır. Malzemeyi en sıcak bölge sıcaklığına göre eşleştirin, örgüyü ve eğimi tambur çaplarınıza ve metrekare başına yüke göre eşleştirin ve kenarı bandın tahrik edilme şekline göre eşleştirin. Fiyat dahil diğer her şey ikincildir. Bu kılavuz, bir tavlama fırını örgü bandının gerçekte neye dayandığını, dokuma ve malzeme seçimlerinin pratikte nasıl gerçekleştiğini ve cam, metal ve paslanmaz çelik tavlama için özel bantların nereye uyduğunu açıklamaktadır.
Tavlama Fırını Örgü Kayışının Hayatta Kalması Gerekenler
Tavlama, iş parçasını belirli bir sıcaklığa ısıtır, orada tutar, ardından iç gerilimi azaltmak veya malzemeyi yumuşatmak için kontrollü bir oranda soğutur. Sürekli bir hat üzerinde örgü bant hem konveyör hem de bir fırın mobilyası parçasıdır. Sıcak bölgede ıslanır, deşarj sırasında soğur ve sıcak bölgeye yeniden girerek bu döngüyü gece gündüz birkaç dakikada bir tekrarlar.
Bunu üç sonuç takip ediyor. Birincisi, kayış hiçbir zaman aynı sıcaklıkta çalışmaz; döngü yapar ve kabloyu yoran şey termal döngüdür. İkincisi, kayış, paslanmaz çeliğin oda sıcaklığındaki dayanımının yalnızca bir kısmını koruyabildiği sıcaklıkta yük taşır; dolayısıyla soğuk yük için boyutlandırılmış bir kayış sıcakken sarkacaktır. Üçüncüsü, atmosfer önemlidir: hava, hidrojen veya nitrojen-hidrojen karışımlarının her biri banttan farklı yüzey davranışı gerektirir.
Ortak tavlama işi için yaklaşık bant seviyesi sıcaklık pencereleri; bandın boyutunu hat ortalamasına göre değil, en sıcak bölgeye göre belirleyin. | İş parçası / süreç | Tipik bant seviyesi sıcaklığı | Kemerle ilgili temel talep |
| Cam şişeler ve kavanozlar | 500-620°C | Bisiklete binme sırasında düzlük; istikrarlı şişe seyahati |
| Tıbbi ve laboratuvar camı | 500-630°C | Temiz yüzey; yumuşak camda iz yok |
| Metal ürün stres giderme | 350-650°C | Orta düzeyde yük; güvenilir izleme |
| Bakır ve pirinç parçalar | 450-700°C | Tutarlı hız; oksidasyon kontrolü |
| Paslanmaz çelik çözelti tavlaması | 900-1100°C | Sünme ve oksidasyon direnci zirvede |
Örgü Yapısı: Çoğu Seçim Hatasının Başladığı Yer
Malzeme kalitesi dikkat çeker ancak dokuma yapısı genellikle bir bandın ne kadar dayanacağına karar verir. Çoğu tavlama hattında kullanılan çift sarmal desenli dengeli dokuma, kolaylıkla esneyebilir ve daha küçük tamburlara ve daha hafif yüklere uygundur. Çubukla güçlendirilmiş bir dokuma, spirallerin içinden geçen çapraz çubuklar ekler; bu, daha ağır yükler ve daha yüksek sıcaklıklar altında uzamaya direnç gösterir, ancak bir miktar esneklik maliyeti sağlar.
İki yapısal detay, satın alma sırasında özel ilgiyi hak ediyor. Birincisi tambur çapıdır: Genel bir kural olarak, en küçük tambur, dengeli dokumalı bir bant için spiral tel çapının yaklaşık 12 ila 20 katı olmalıdır. Kayışı daha küçük bir yarıçap etrafında zorladığınızda tel bükülme noktasında sertleşir, ardından ilk sıcak bölgede çatlar. İkincisi kenardır. Kaynaklı veya mafsallı kenarlar çoğu cam lehr'e uygundur; Zincir kenarları, daha ağır metal yükleri ve daha uzun bantlar için pozitif tahrik sağlar; burada sürtünme tek başına kayışın kaymasına veya dolaşmasına neden olur.
Açık alan da alıcıların beklediğinden daha fazla önem taşıyor. Daha yoğun bir dokuma, ısının ve koruyucu gazın ürün yüzeyine ulaşma şeklini değiştirir. Prosesiniz konveksiyona veya atmosfer akışına dayanıyorsa, açık alanı bir ayrıntı olarak değil, bir spesifikasyon olarak ele alın.
Pratik bir seçim yolu şuna benzer:
- Yaklaşık 700°C'ye kadar pik bölgesi, hafif yük: standart 304 dereceli telden dengeli örgü.
- Tipik hatlar: cam lehr'ler, gerilim giderme fırınları.
- 700 ila 1000°C veya daha ağır yük: daha yüksek krom-nikel sınıfında çubukla güçlendirilmiş dokuma.
- Tipik hatlar: bakır ve pirinç tavlama, metal ürün tavlama.
- 1000°C'nin üzerinde veya koruyucu atmosfer: Tambur çapına özenle uyum sağlayan yoğun, yüksek sıcaklıktaki dokuma.
- Tipik çizgiler: paslanmaz çelik çözelti tavlaması, parlak tavlama.
Malzeme Sınıfları ve Pratik Sınırları
Tavlama kayışlarının çoğu östenitik paslanmaz tel üzerinde çalışır ve ayırma çizgileri sıcaklığa dayalıdır. Standart 304 dereceli tel, cam ve metal ürün tavlama işlemlerinin çoğunu kapsayan yaklaşık 750°C sıcaklıkta sürekli olarak havada işlem yapar. Yaklaşık 450°C ile 850°C arasında 304 hassaslaşır, bu da krom karbürlerin tane sınırlarında çökeldiği anlamına gelir; Bu, temiz bir fırında nadiren önem taşır ancak bant daha sonra aşındırıcı yıkama veya yoğuşmaya maruz kalırsa önemli hale gelir.
Yaklaşık 800°C'nin üzerinde oksidasyon ömrü sınırlayıcı faktör haline gelir ve 310S veya 314 gibi daha yüksek krom-nikel kaliteleri, dereceye bağlı olarak yaklaşık 1050-1150°C'ye kadar koruyucu oksit ölçeğine sahiptir. Bu aralığın ötesinde sürekli çalışma için yüksek nikel alaşımları olağan yanıttır ve kayış fiyatı da buna göre artar. Hidrojen veya nitrojen-hidrojen atmosferleri altında parlak tavlama için temiz, kireçsiz bir bant yüzeyi belirtin çünkü fırının içinde dökülen herhangi bir kireç ürününüze bulaşır.
Kayışı İş Parçasıyla Eşleştirme
Yangzhou Yafei, tavlama bandı serisini genel bir dokuma şeması yerine iş parçasına göre organize ediyor ve bunu belirtmenin doğru yolu da bu: aynı fırın sıcaklığı, bandı neyin sürdüğüne bağlı olarak çok farklı talepler yaratıyor. Cam şişeleri, tıbbi camları, metal ürünleri ve paslanmaz çelik ürünleri kapsayan tüm ürün yelpazesi, bu sayfada toplanmıştır. 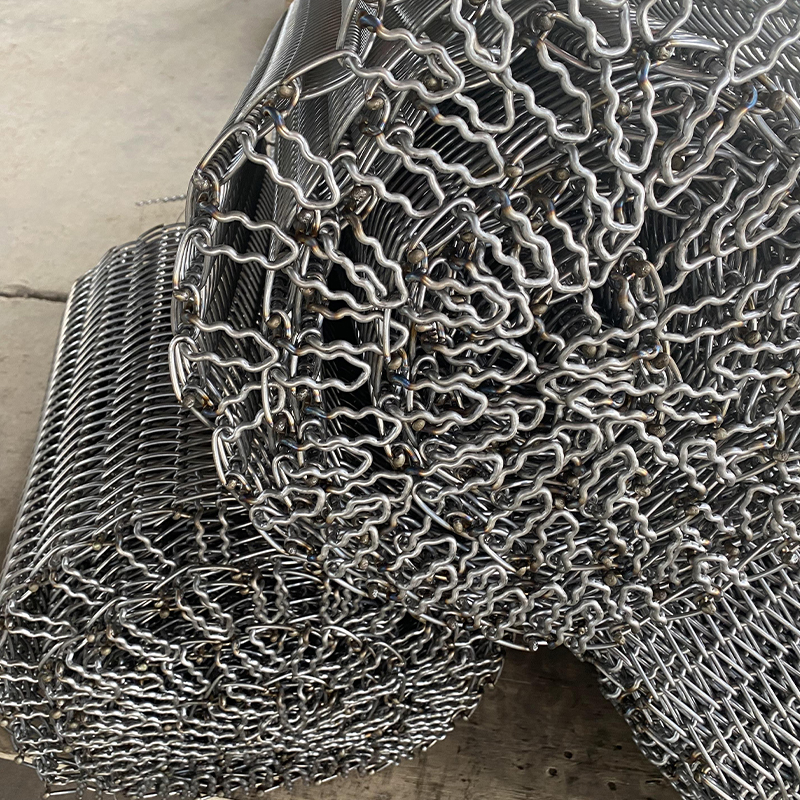 Tavlama Fırını Hasır Kemer Üreticileri Tıbbi cam ürünleri için tavlama fırınının örgü bandı Tıbbi cam ürünleri için tavlama fırınının örgü bandı, paslanmaz çelikten yapılmıştır. Ürünü Görüntüle → kategori sayfası.
Cam şişe ve kap tavlama
Şişeler ve kavanozlar için Lehr kayışları, aşırı sıcaklıklarda düzlüğe ve dengeli harekete öncelik verir. Şişeler lehr yumuşak kısmına girer ve bir dikiş yerinden çarpan veya yan tarafa doğru eğimli bir kayış hafif kapları devirir. Tutarlı spiral hatve ve iyi desteklenen kenar, burada tel kalitesi kadar önemlidir, çünkü önlediğiniz arıza, kırık bir tel değil, üretimin durmasıdır.
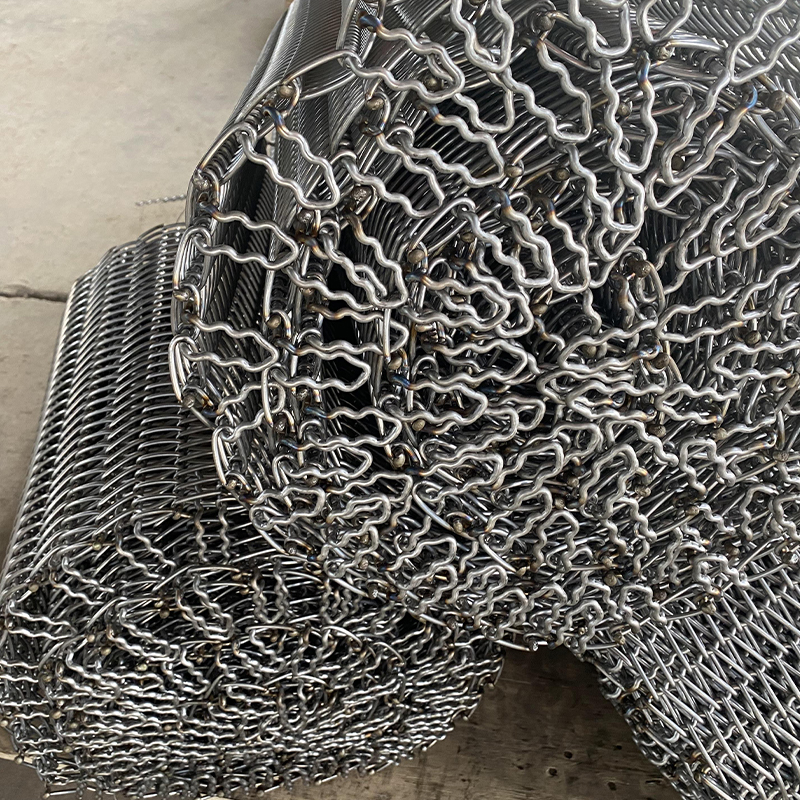 Cam şişe tavlama fırını örgü kemer Bakır Esaslı Sinterleme Fırını Hasır Kemeri Ürünü Görüntüle →
Paslanmaz çelik ürün tavlama
Fincanlar, mutfak eşyaları ve boru bağlantı parçaları gibi çözelti tavlamalı paslanmaz ürünler, bant sıcaklığını 1000°C'ye ve ötesine iter. Bu seviyede, kayma ve oksidasyon kayış ömrünü yönetir, dolayısıyla dokumanın takviyeye ihtiyacı vardır ve telin, döngüden döngüye oksit ölçeğinin bozulmadan kaldığı bir kaliteye ihtiyacı vardır. Bu hizmete yönelik kayışlar her zaman en yüksek bölge sıcaklığına göre fiyatlandırılmalıdır, asla ayar noktası ortalamasına göre fiyatlandırılmamalıdır.
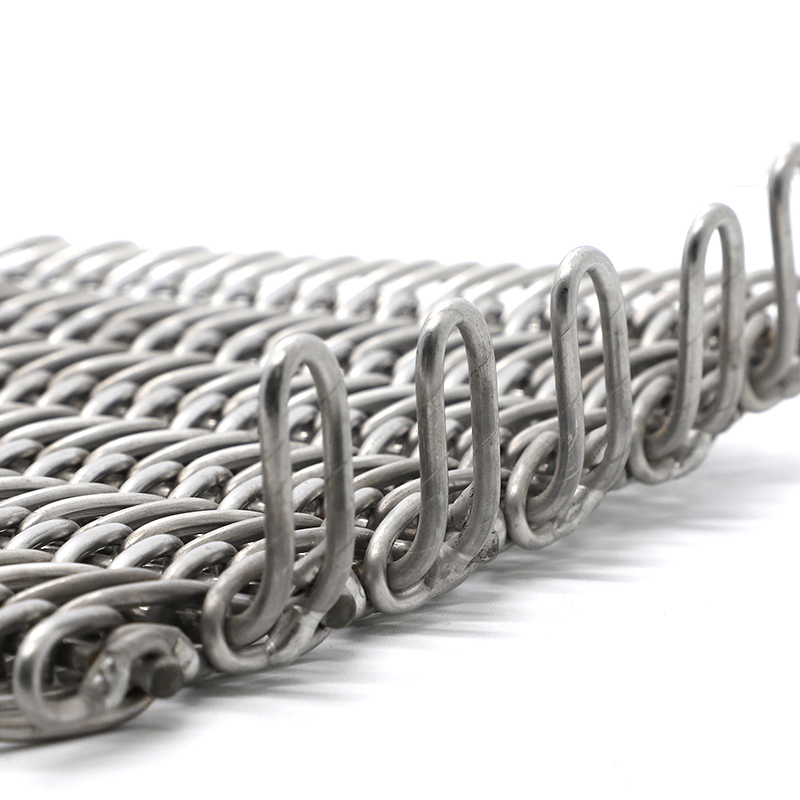 Paslanmaz çelik ürünler tavlama fırını örgü kemer Bağlantı elemanı söndürme fırını örgü kemeri Ürünü Görüntüle →
Tıbbi cam ve temiz prosesler
Tıbbi ve laboratuvar camları bir yüzey gereksinimi daha ekler: bant yumuşak camda iz bırakmamalı ve temiz ürünlere parçacık dökmemelidir. Pürüzsüz tel yüzeylere sahip daha ince dokumalar normdur ve kirlenmiş bir bant tüm şarjı kirleteceğinden, bant için temizleme talimatları teslimattan önce kararlaştırılmalıdır.
Arıza Modları ve Tedarik Kontrol Listesi
Tavlama servis kümesindeki kayış arızaları dört modele ayrılır. Sürünme ve uzama, kademeli izleme kayması ve ilerlemenin sona ermesiyle ortaya çıkar; kayışlar bir miktar uzar, bu nedenle gerdirme işleminizin yeterli aralıkta olduğundan emin olun ve kayışı doğru başlangıç uzunluğunda sipariş edin. Termal yorulma, tambur kıvrımında teli kırar; bu da neredeyse her zaman tamburun perde için çok küçük olduğu anlamına gelir. Parlak tavlamada kritik olan oksidasyon, ürün üzerinde pul pullar halinde görünür. Kenar kıvrılması, genellikle fırının yan bölgeleri merkezden daha sıcak çalıştığında, tekrarlanan aşırı ısınma sonrasında bant yanlarını büker. Bunların hiçbiri egzotik değil ve hepsi spesifikasyon zamanında tahmin edilebilir.
Sipariş vermeden önce bu kontrol listesini inceleyin:
- Yalnızca "tavlama" sözcüğünü değil, tepe bölge sıcaklığını ve döngü profilini de belirtin.
- Bandın sıcaklıktaki kendi ağırlığı da dahil olmak üzere metrekare başına yükü belirtin.
- Her iki uçta tambur çaplarını ve alım aralığını belirtin.
- Atmosferi bildirin: hava, hidrojen veya nitrojen-hidrojen karışımı.
- Genişliği, adımı, kenar tipini ve yedek uzunluğu yazılı olarak sabitleyin.
- Tel değirmeni sertifikasını ve örgü spesifikasyon sayfasını isteyin.
- Mevcut olduğu yerde karşılaştırılabilir bir hattan referans ömrü verilerini talep edin.
Tavlama fırını örgülü bandı sarf malzemesi bir bileşendir, ancak sekiz aylık bir bant ile üç yıllık bir bant arasındaki farka neredeyse her zaman spesifikasyonda karar verilir: en sıcak bölge sıcaklığı, dokuma ve eğime karşı tambur çapı, yük ve atmosfer. Bu dördünü belirtin, katalog sıfatları yerine sertifikalarla satın alın; kayış, bakım planınızın öngörülebilir öğelerinden biri haline gelir.
Tavlamanın su verme, temperleme ve normalleştirme hatlarının yanında nerede yer aldığına ilişkin bağlam için ısıl işlem örgülü bant uygulamalarına genel bakışımıza bakın. Fırın türleri arasında bir spesifikasyon hazırlıyorsanız, doğru ısıl işlem örgü bandının nasıl seçileceğine ilişkin endüstri kılavuzu, seçim kriterlerini daha derinlemesine kapsar.


