Sertleştirme fırını örgü bandı arızalandığında bunu genellikle uyarı vermeden yapar. Bir vardiyada rulman yataklarını yüksek sıcaklık bölgesinden geçiriyor; daha sonra, dönüş yoluna yırtık bir kenar takılır ve tüm hat durur. Bu arızaların çoğuna aylar önce, kayış spesifikasyonu yazıldığında karar verilmişti. Alaşım, dokuma, kenar yapısı ve tel çapı, kayışın iki yıl mı yoksa iki ay mı dayanacağını belirler. Bu nedenle satın alma kararı sadece satın alma departmanına değil mühendislik ofisine aittir.
Sertleştirme Fırını Örgü Kayışının Dayanması Gerekenler
Sertleştirme fırını örgü bandı basit bir konveyör değil, hareketli bir donanımdır. Sürekli olarak 800 ila 950 °C arasındaki sıcaklıklarda çalışır, parçaları ısıtma bölgeleri boyunca taşır ve genellikle bir soğutma alanına dönmeden önce bir söndürme bölümünden geçer. Kayışın geometrisini birkaç ton yük altında tutması, oksidasyona ve termal yorulmaya karşı dayanıklı olması ve ara sıra söndürme yağı, su veya tuzla temasa dayanması gerekir.
En şiddetli stres termal döngüden kaynaklanır. Kayış fırına her girdiğinde sıcaklığı birkaç yüz derece artar; söndürme bölgesinden her geçtiğinde keskin bir şekilde soğur. Bu döngü, sonunda çatlakların başlayacağı tel kesişme noktalarında çalışan genişleme ve daralma yaratır. Sıcaklık değişikliklerinin daha yavaş olduğu tavlama fırınında iyi çalışan bir bant, tekrarlanan bu şok nedeniyle sertleştirme hattında hızlı bir şekilde arızalanabilir.
Göz ardı edemeyeceğiniz Temel Seçim Kriterleri
Karara üç husus hakimdir: alaşım kalitesi, örgü geometrisi ve kenar yapısı. Her biri fırın sıcaklığı, parça ağırlığı ve izleme sistemi ile etkileşime girer.
Fırın örgü kayışlarının sertleştirilmesi için tipik seçim hususları | Kriter | Neyi kontrol ediyor | Tipik seçenekler | Neden önemli? |
| Alaşım kalitesi | Oksidasyon direnci, sıcak mukavemet | 310S, 314, RA330, nikel bazlı alaşımlar | Maksimum kullanılabilir sıcaklığı ve sürünme direncini belirler |
| Örgü deseni | Yüzey alanı, yük desteği, hava akışı | Dengeli örgü, çift dengeli, zincir bağlantılı | Parça stabilitesini, ısıtma homojenliğini ve ağ açıklığını etkiler |
| Kenar takviyesi | Takip hasarına karşı direnç | Tek döngü, U şeklinde kenar, kaynaklı kenar | Yanlış hizalama nedeniyle erken kenar arızasını önler |
| Tel çapı | Yük kapasitesi, termal kütle | 2,0–5,0 mm tipik | Daha kalın tel daha fazla yük taşır ancak ağırlık ve ısı tutma özelliğini artırır |
En yüksek sıcaklık derecesine sahip alaşımın en iyi seçim olduğunu varsaymayın. 314 kayışı 1100 °C'ye yakın sıcaklıklarda çalışabilir, ancak yüksek nikel içeriği onu pahalı ve ağır hale getirir. Sertleştirme fırınınızın sıcaklığı 850 ila 900 °C arasında kalıyorsa, doğru örgüye sahip bir 310S kayış genellikle en iyi ömür ve maliyet dengesini sağlar.
Veri Sayfasını Bir Mühendis Gibi Okumak
Tedarikçinin veri sayfası bant genişliğinden ve tel çapından daha fazlasını içermelidir. Dört sayı size ihtiyacınız olan şeylerin çoğunu anlatır: maksimum sürekli çalışma sıcaklığı, çalışma sıcaklığınızdaki sürünme uzaması, metrekare başına birim ağırlık ve dişlinin veya tamburun minimum yarıçapı. Üretici sürünme verilerini sağlayamıyorsa bunu bir uyarı olarak değerlendirin.
Sürünme uzaması sertleştirme fırınlarında özellikle önemlidir. Kayış aylarca yüksek sıcaklıkta kaldığında alaşım yavaş yavaş esner. Sertleşen örgü bantların çoğu, 900 °C'de 10.000 saatin ardından %1'in altında bir sürünme oranıyla belirtilir. Bu numarayı yazılı olarak isteyin. Daha yüksek sürünme oranına sahip bir kayışın birkaç haftada bir yeniden gerdirilmesi gerekebilir, bu da aksama süresine ve düzensiz izlemeye yol açabilir.
Kayışlar Neden Erken Kırılır ve Nasıl Önlenir?
Sertleştirme kayışı beklenen ömründen önce arızalanırsa genellikle dört nedenden biri sorumludur:
- Termal yorgunluk - Tekrarlanan ısıtma ve söndürme, tel geçiş noktalarında çatlaklara neden olur.
- Sürünme uzaması — alaşımın sıcaklık sınırına çok yakın çalışmak kayışın esnemesine ve gevşemesine neden olur.
- Aşındırıcı aşınma — ölçek ve parça kenarları ağa karşı taşlanır ve tel kesitini azaltır.
- Hasar takibi — yanlış hizalanmış bir dişli veya artık birikintisi bant kenarını eziyor veya spiralleri büküyor.
Önleme, kurulum sırasında doğru takip ile başlar. Fırın zinciri ve dişlileri, bant genişliği boyunca merkez çizgisinin 1 mm yakınında hizalanmalıdır. Kenar takviyesi savunmanın ikinci hattıdır. Örneğin U şeklindeki bir kenar, izleme kuvvetini basit bir döngü kenarından daha eşit bir şekilde dağıtır ve hafif hizalama bozukluklarının tamamen ortadan kaldırılamadığı sertleştirme fırınları için yaygın bir seçimdir.
Kayışı Sertleştirme Hattınızla Eşleştirme
Aynı fırın çok farklı iş parçalarını işleyebilir ve bantın gerçekte çalıştırdığınız şeye uygun olması gerekir. Rulman yatakları ve halkaları için kayış yoğun, konsantre yükler taşır. Daha büyük tel çapına sahip sıkı örgü, taşıma yüzeyini düz tutar ve parçaların çapraz çubuklar arasındaki boşluklara sarkmasını önler.
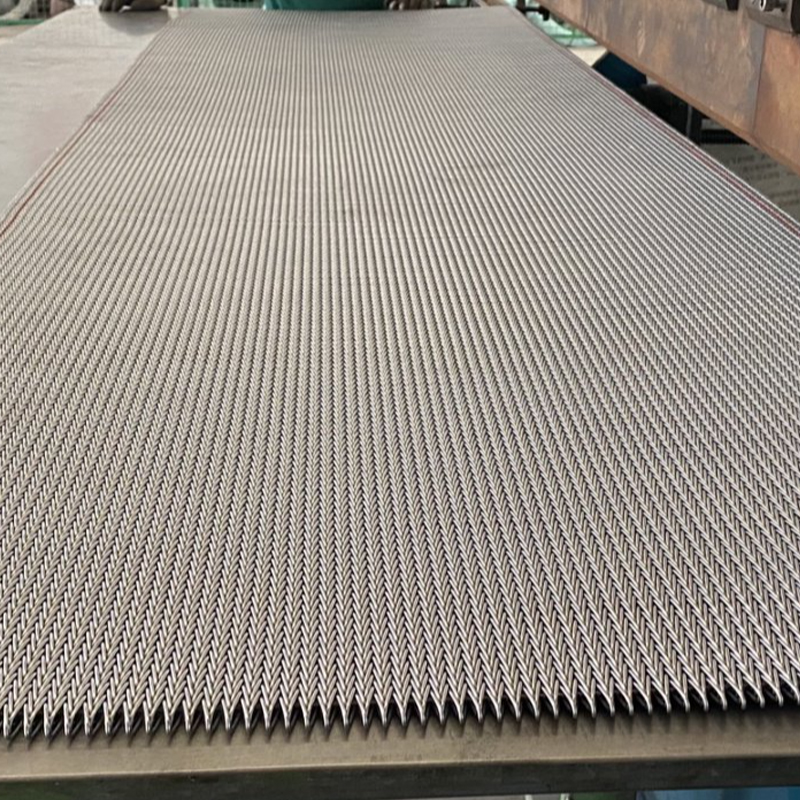 Sıkı Dokuma ile Rulman Söndürme Fırını Örgü Kemeri Bu kayış, rulman yataklarından ve bileziklerden gelen yoğun, konsantre yükleri taşımak üzere üretilmiştir. Sıkı örgüsü ve daha büyük tel çapı, yüzeyi düz tutarak, söndürme sırasında parçaların boşluklara sarkmasını önler. Ürünü Görüntüle →
Bağlantı elemanları küçüktür ve açık ağdan kolayca kaybolur. Somunlar, cıvatalar ve vidalar için sıkı ağlı yapı pratik çözümdür; parçaları yüzeyde tutarken aynı zamanda ısı ve söndürme ortamının onlara ulaşmasına izin verir.
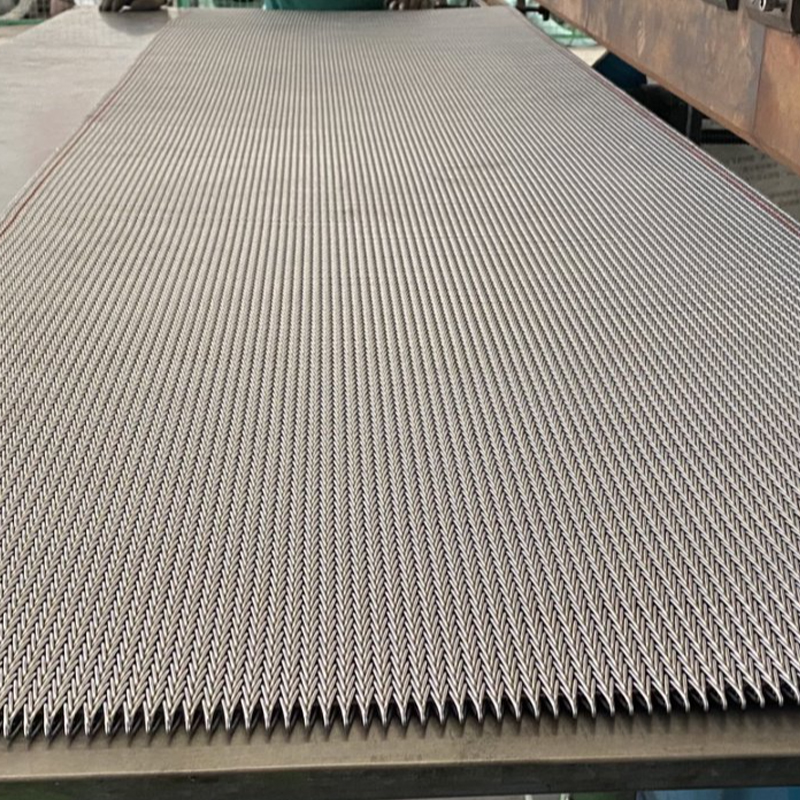 Yakın Örgülü Bağlantı Elemanı Söndürme Fırını Örgü Kemeri Somunlar, cıvatalar ve vidalar için tasarlanan bu bant, küçük bağlantı elemanlarını yüzeyde tutarken ısı ve söndürme ortamının bunlara ulaşmasına izin vererek parça kaybını azaltan sıkı örgülü bir yapı kullanır. Ürünü Görüntüle →
Yaylar ve diğer esnek parçalar, ısıtma ve söndürme sırasında bozulmayı önlemek için tüm uzunlukları boyunca eşit bir desteğe ihtiyaç duyar. Bu tür işler için düz, sağlam bir taşıma yüzeyi aşırı ısı direncinden daha önemlidir ve bant, yay uçlarının ağa düşmesini önleyecek kadar sağlamlığa sahip olmalıdır.
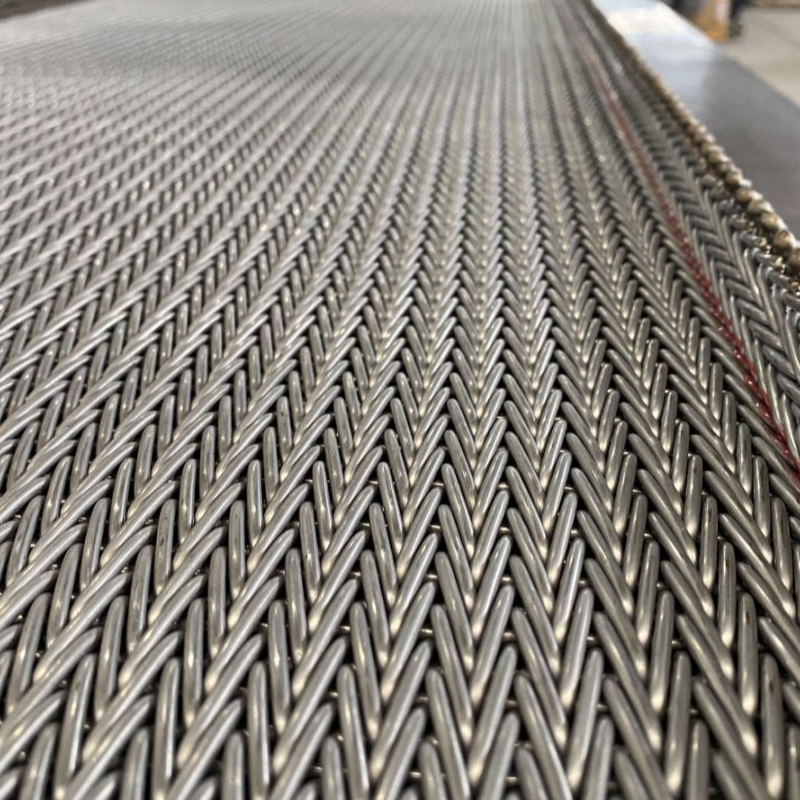 Düz Yüzeyli Sert Yaylı Söndürme Fırını Hasır Kemeri Bu kayış, esnek yayların ısıtma ve söndürme sırasında bükülmesini önleyerek tüm uzunluğu boyunca eşit bir destek sağlar. Sert ve düz yüzeyi yay uçlarının ağa düşmesini önler. Ürünü Görüntüle →
Kayış Ömrünü Uzatan Pratik Bakım
Bakım ihmal edilirse, iyi tanımlanmış bir kayış bile erken arızalanır. Üç alışkanlık en büyük farkı yaratır:
- Aşınmayı her iki kenar boyunca dağıtmak için kayışı planlı bir programa göre döndürün.
- Ağ ve dişlilerdeki birikintileri düzenli olarak temizleyin; sertleşmiş ölçek, teli taşlayan bir aşındırıcı görevi görür.
- Gerginliği, kayışın fırın içinde düzgün bir şekilde ilerleyeceği şekilde ayarlayın; aşırı gerilim kenar hasarını ve sürünmeyi hızlandırır.
Her bakım duruşunda bant uzamasını takip edin ve bunu not edin. Uzamadaki ani bir sıçrama genellikle çatlakla sonuçlanacak ilk sürünme belirtisidir. Bunu erken yakalamak, acil bir arızaya tepki vermek yerine yenisini planlamanıza olanak tanır.
Sipariş Vermeden Önce Sorulması Gereken Sorular
Sipariş vermeden önce üreticiye tam alaşım kalitesini, önerilen maksimum sürekli çalışma sıcaklığını ve çalışma sıcaklığınızda beklenen sürünme oranını sorun. Edge'in nasıl inşa edildiğini ve fırınınızın takip sistemini idare edip edemeyeceğini sorun. Birim ağırlığını sorun; benzer bir spesifikasyona göre çok daha hafif olan bir kayışta muhtemelen daha ince tel veya daha ucuz bir alaşım kullanılır.
Ayrıca, durumunuzu tanımlamanıza da yardımcı olur. ısıl işlem uygulaması ayrıntılı olarak — yalnızca fırın sıcaklığı değil, parça geometrisi, yük düzeni ve söndürme yöntemi. Spesifikasyonu tamamlamadan önce, bir Doğru ısıl işlem kayışını seçme rehberi diğer bakım ekiplerinin sormayı unuttuğu soruları görmek için.
Sertleştirme fırını örgü bandı bir sarf malzemesidir ancak bir mal değildir. Bunu bir mühendislik spesifikasyonu olarak (alaşım, dokuma, kenar ve sürünme hakkında gerçek verilerle) ele aldığınızda bant ömrünü uzatır, parça tutarlılığını artırır ve hattın hareket etmesini sağlarsınız. Basitçe çalışan bir kayış ile her yıl sessizce aksama süresine mal olan bir kayış arasındaki fark budur.


